概要
自動PPブロー成形機販売 見積もりはキャビティレイアウト、型締め力、PPメルトインデックスによって異なります — ポリプロピレンラインは標準的なHDPE押出セルよりもタイトな熱窓が必要です。.
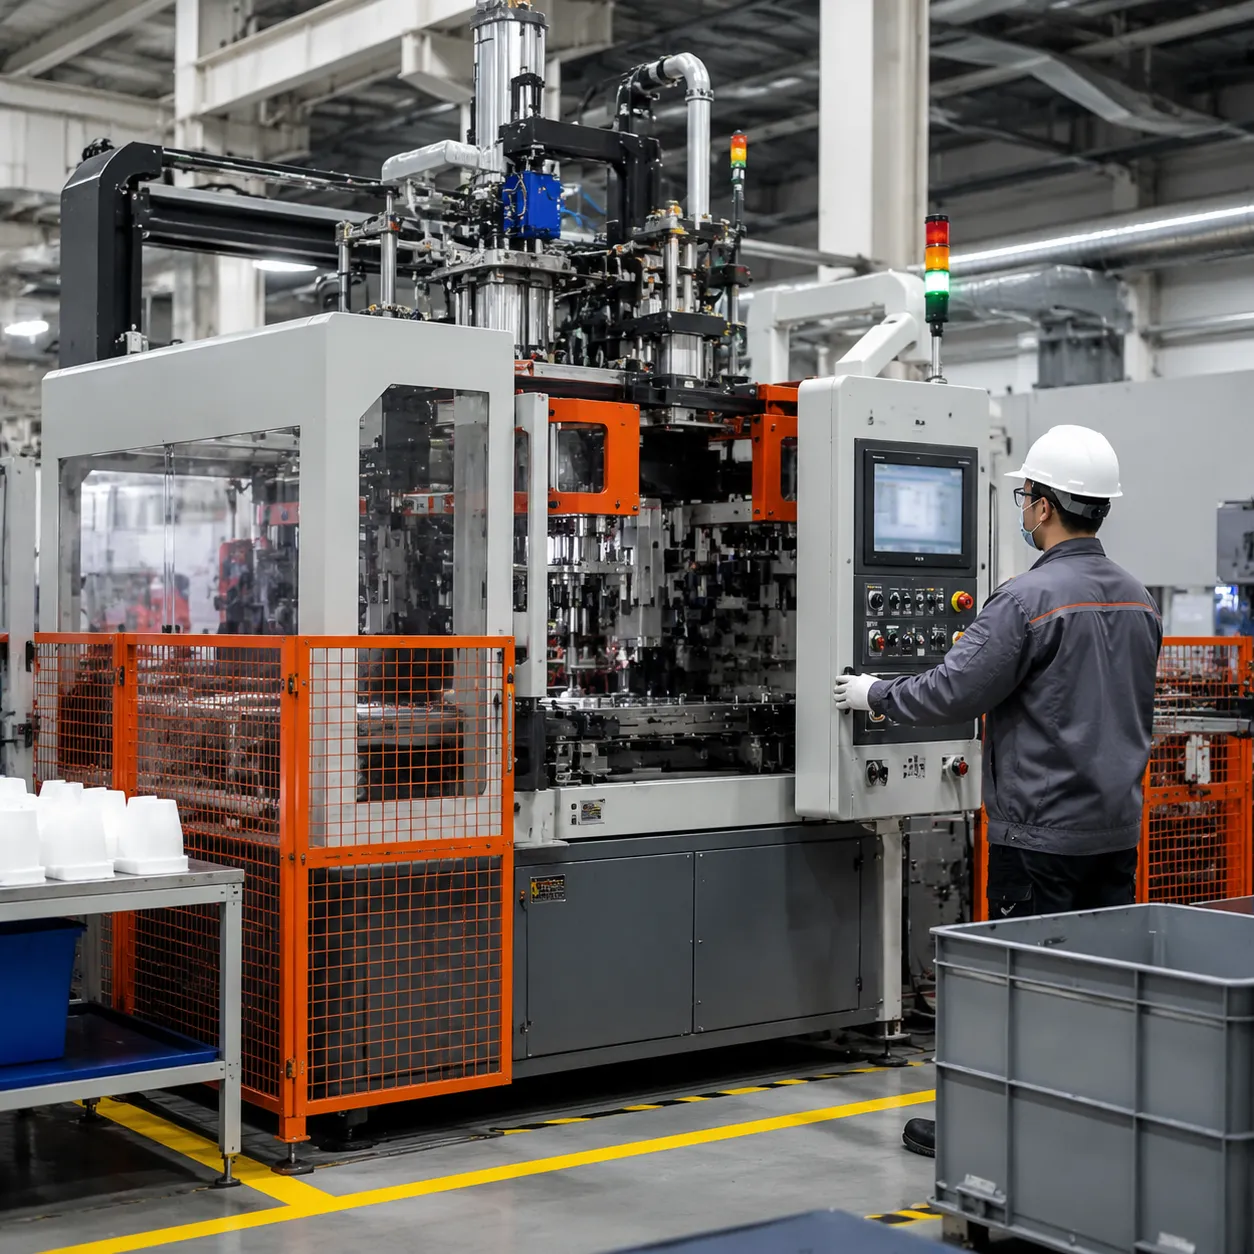
これら 全自動ブロー成形システム ビルドサーブ PP容器製造設備 100mlボトルから1000L工業用ドラムまで、サーボ同期モーションで。.
- プラットフォーム: 45–120mmスクリュー・100–1,200kN型締め・最大3,600 BPH
- 樹脂フォーカス: ポリプロピレンブロー成形設備 オプションの共押出バリア付き
- 標準的な範囲: クライアントPP樹脂でのFAT・CE/ISO9001ビルド・地域フィールドスタートアップ
自動PPブロー成形機販売 — ポリプロピレン加工プラットフォーム
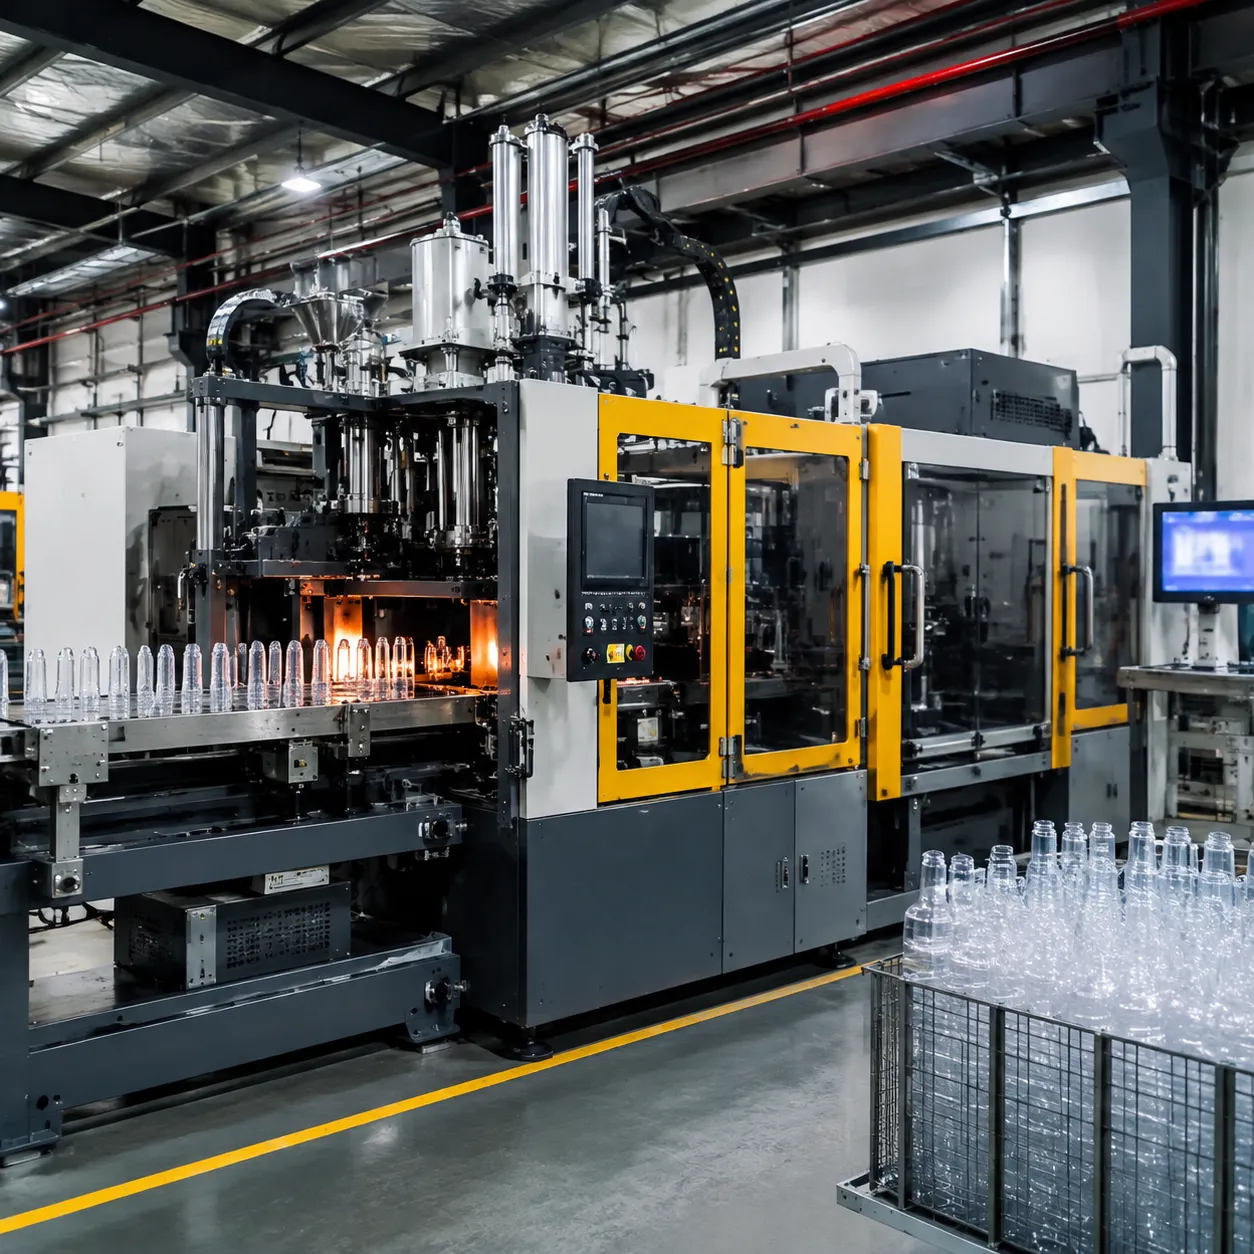
PP樹脂のランニングには、安定したメルト温度と再現性のある型締めサイクルが必要です。 ポリプロピレンブロー成形設備 連続運転用に構築。.
自動PPブロー成形機販売
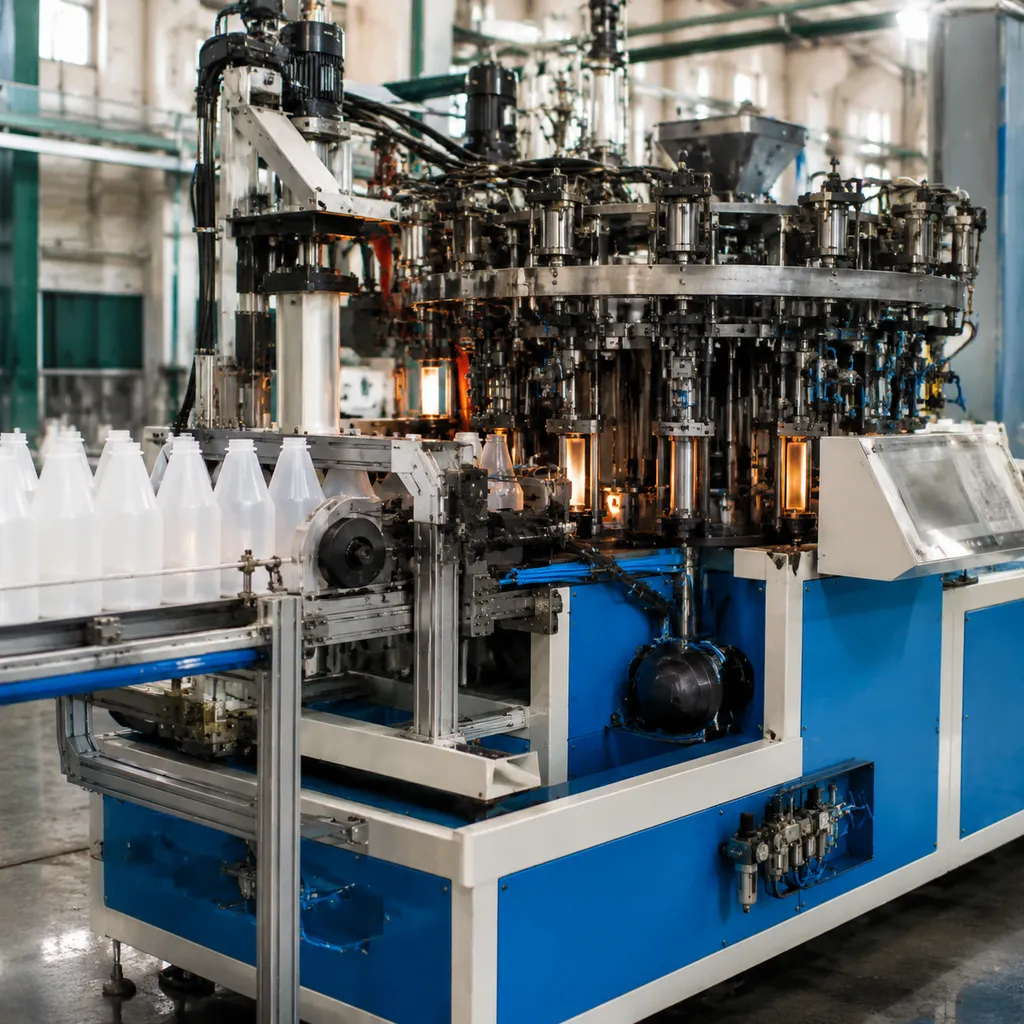
それぞれ 自動PPブロー成形機販売中 ラインは多穴PP中空容器生産の高収率出力を提供します。直接駆動の機械的精度とインテリジェントな自動化を組み合わせることで、熱エネルギーの無駄を排除しながら、連続生産の稼働時間を最大化します。.
| 性能指標 | システム標準 |
|---|---|
| 容量能力 | 100mlから1000Lの容器 |
| 省エネルギー | 全サーボ同期駆動による最大30% |
| 不良率 | <0.2%のスクラップ率 |
| 品質遵守 | ISO9001 & CE認証取得 |
| 検証 | 100%の工場受入試験(FAT)義務付け |
- サーボ駆動の高精度: 油圧油の汚染を排除し、パリソン押出しを安定化させます。.
- 最適化された収率: 樹脂消費を大幅に削減しながら、堅牢な落下衝撃基準を満たします。.
- ターンキー信頼性: グローバルTier-1部品を使用し、連続的で重負荷の工業運用を実現します。.
サーボPPブロー成形 — 操作効率とパリソン制御
パイロットセルから工場レベルまで拡大 全自動ブロー成形システム FATと金型リードタイムに合わせた出力.
操作効率と機械的精度
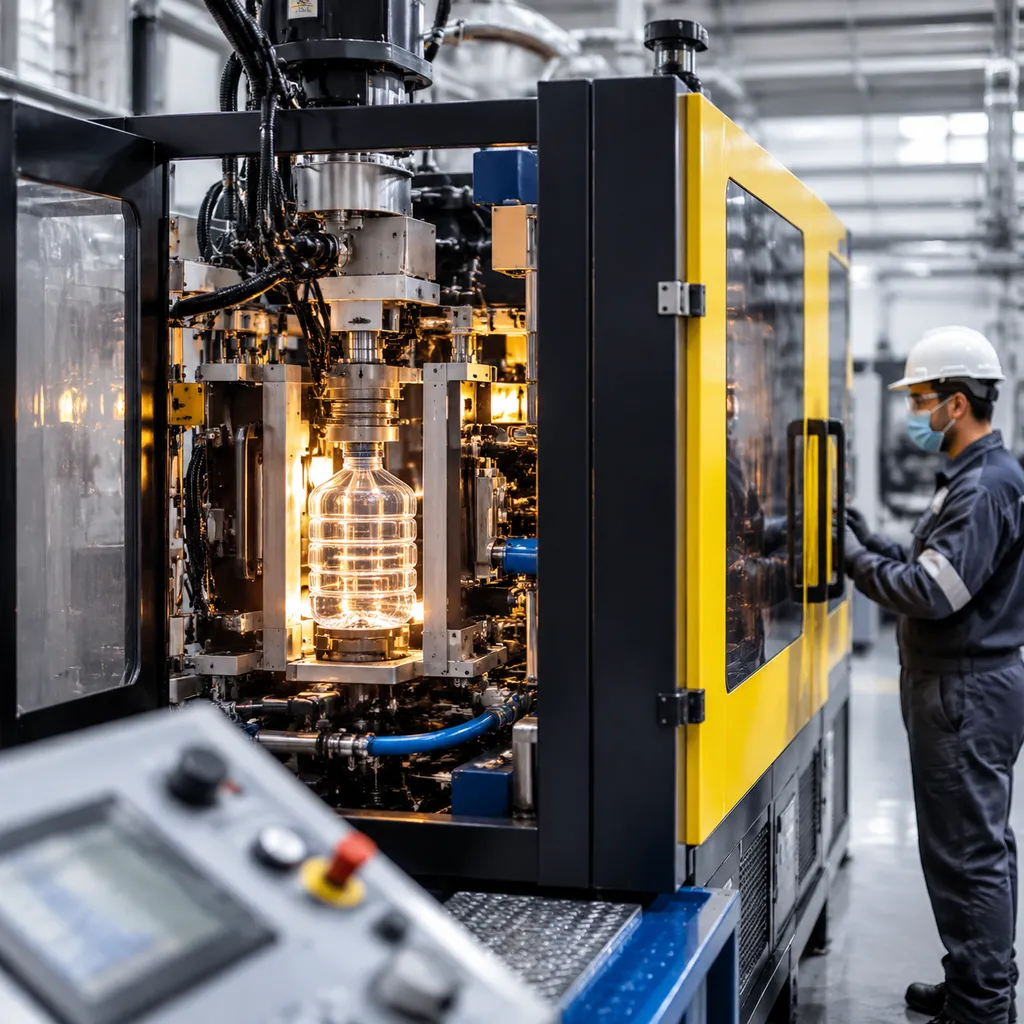
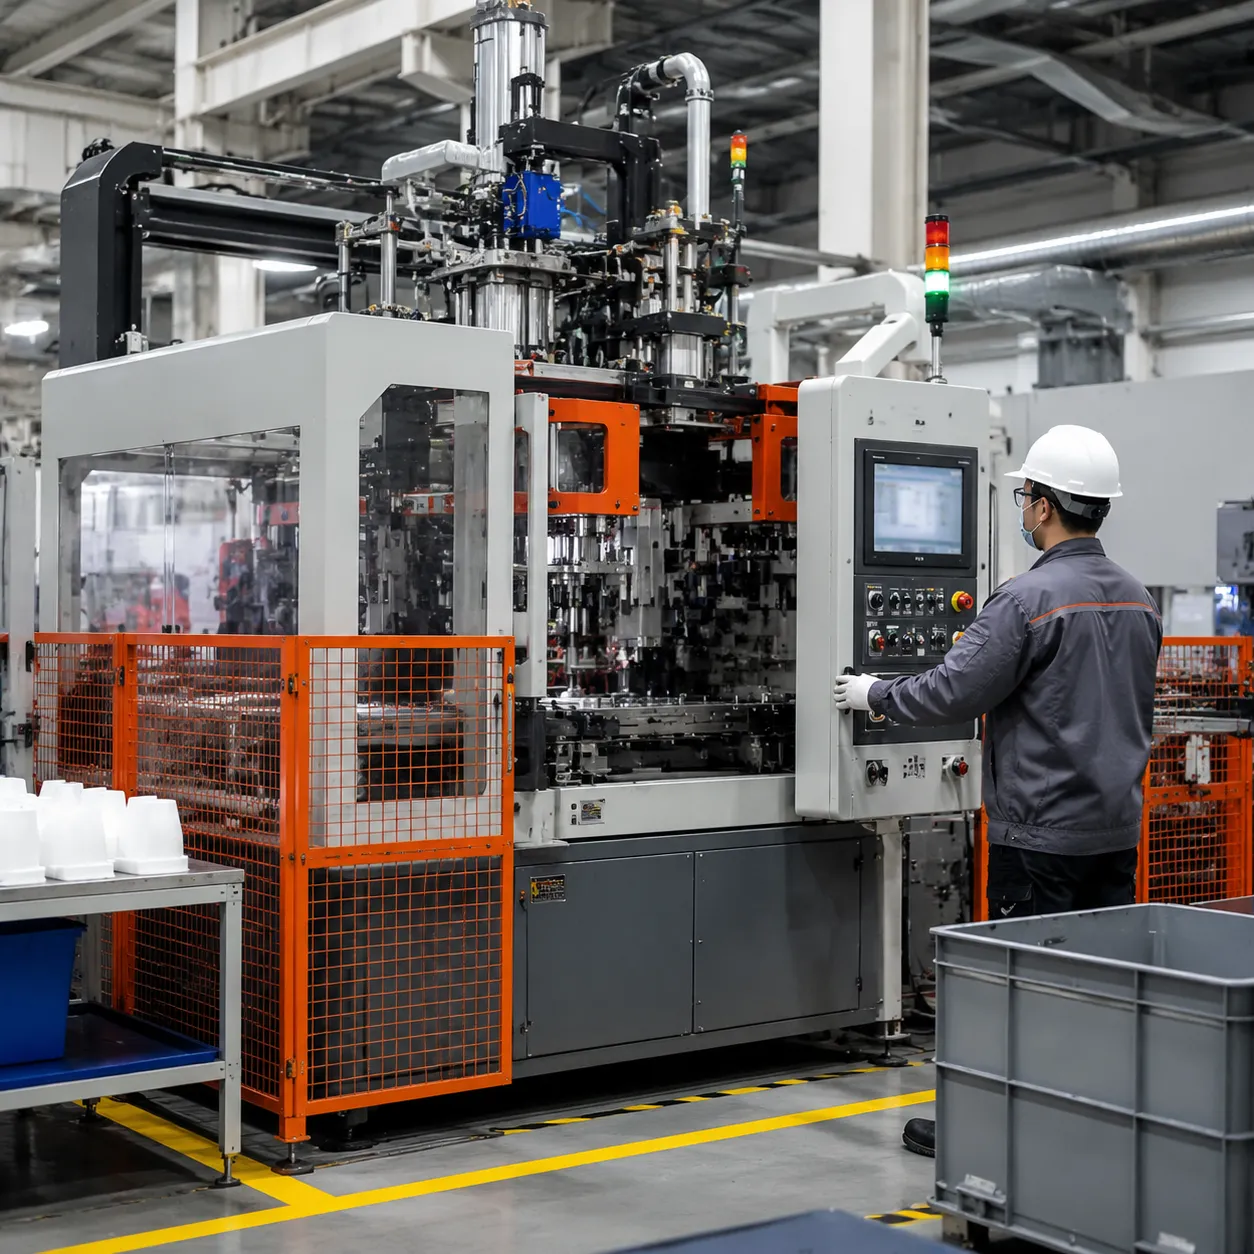
サーボ同期 自動中空ブロー成形機 アーキテクチャは、マルチキャビティランでの低スクラップでPPメルトインデックスフローをターゲットにしています:
私たちの サーボ駆動ブロー成形機 アーキテクチャは、3つの主要な運用上の柱を通じて高収率出力を実現します:
- オールサーボモーションコントロール: 完全に同期された電動サーボ駆動システムは、油圧オイルの汚染を排除し、運転熱排出を削減し、エネルギー消費を最大30%削減します。.
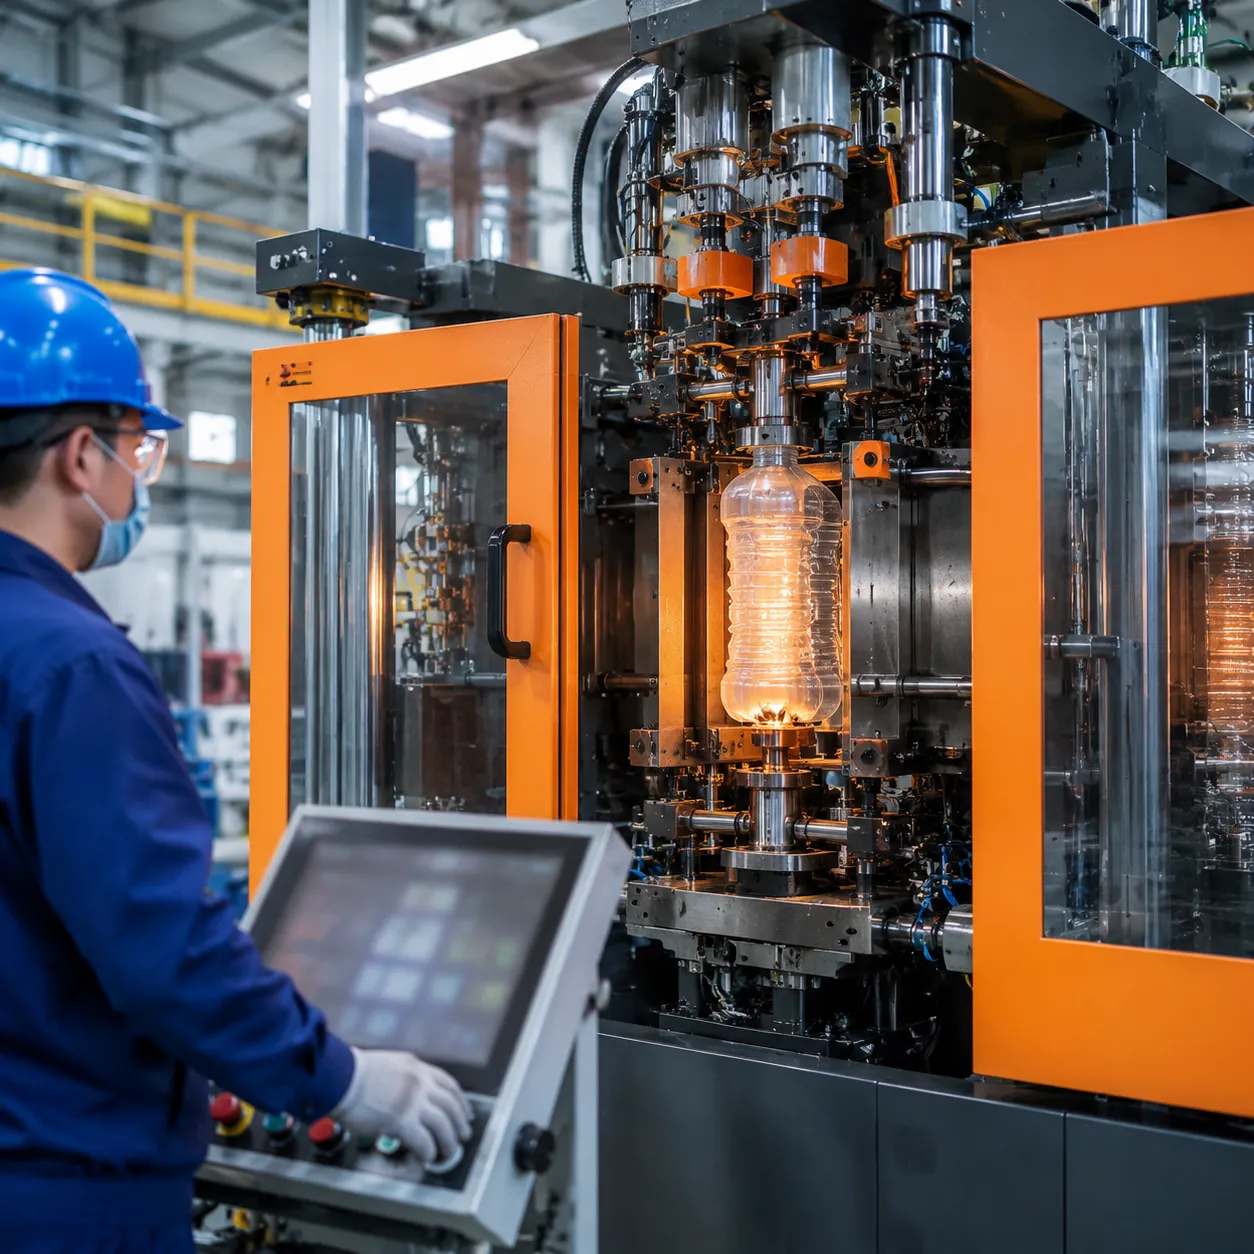
- 精密パリソン制御: 統合マルチポイント電子 パリソン壁厚さ制御システム 技術は、複雑な形状にわたる樹脂分布を最適化し、コンテナの落下衝撃強度を犠牲にすることなく原材料費を削減します。.
- 多層共押出: オプション 多層共押出ブロー成形機 構成により、カスタムバリア層が可能になり、特殊な包装要件に対応するために、コンテナの透明度、耐熱性、化学的安定性が向上します。.
販売用自動PPブロー成形機の技術仕様
ラインレベル 押出ブロー成形機価格 バンド、レビューしてください 自動押出吹き成形機販売 PPキャビティ数とクランプ力を確定する前のベンチマーク。.
エンジニアリング仕様マトリックス
| 設備比較概要 | 仕様範囲 |
|---|---|
| クランプ力 | 100 kN – 1,200 kN |
| プレーテンストローク | 250 mm – 1,200 mm |
| ねじ径 | 45 mm – 120 mm(PP溶融指数流量に最適化) |
| 出力容量 | 最大3,600 BPH(ボトル/時間) |
| ドライサイクル時間 | 1.2 – 3.5秒 |
| エネルギー消費 | 0.28 – 0.35 kWh/kg |
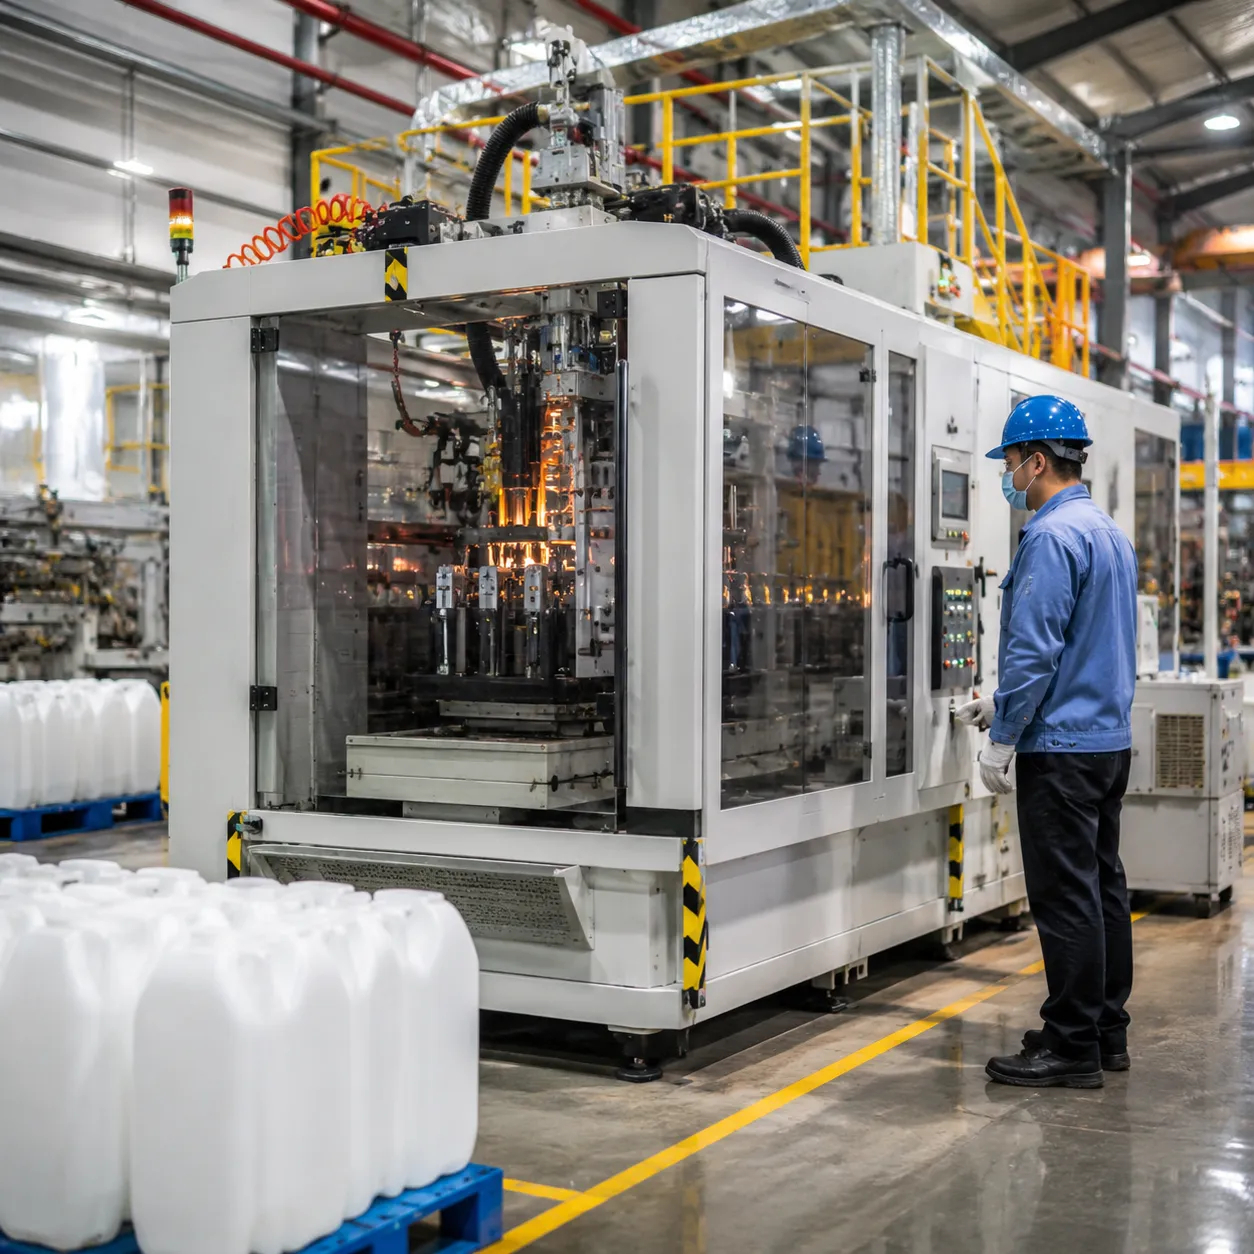
ティア1グローバルコンポーネント統合
PPボトル成形機は、非専用のグローバルにアクセス可能なコンポーネントを使用して構築されており、メンテナンスチームが遅延なく部品を現地調達できるようになっています:
- 制御アーキテクチャ: シーメンス そして ベックホフ 複数レシピのメモリ保存とクラウドリモート診断機能を備えたPLC。.
- 比例油圧システム: ボッシュ・レックスロス 滑らかで再現性のあるクランプ圧力と正確な動きを提供する油圧バルブ。.
- 空気圧制御ユニット: フェスト そして SMC 迅速なバルブ応答と一貫したニードル動作を保証するハードウェア。.
- 押出ハードウェア: 熱可塑性樹脂処理用にカスタマイズされた二金属窒化合金スクリューとバレルで、樹脂の劣化を防ぎ、溶融均一性を維持します。.
PP容器アプリケーション — 食品、化学品、工業用包装
PP容器の形状は、ハイボリュームの成形制御が樹脂グレードとネック仕上げに一致する場合に保持されます: PP容器製造設備 ラン:
食品・飲料包装
- ホットフィル液体およびソース: ボトルの変形やシールの破損を防ぎながら、最大248°F(120°C)までの加熱温度に対応します。.
- ワイドマウスジャー: 正確な溶融強度制御により、食品グレードのパッケージングにおいて厳しいネックの許容範囲と視覚的な明瞭さを維持します。.
パーソナルケア・家庭用品
- squeezableチューブ&容器: 高い屈曲疲労耐性により、何千回もの絞り操作でもヒンジや側壁の破損を防ぎます。.
- 半透明ボトル: 化粧品、ローション、過酷な洗剤の配合にも対応できる、クリアな光学的透明性と化学的安定性を提供します。.
農薬・重化学品
- 耐溶剤性ボトル: 過激な肥料、農薬、工業用溶剤に対して侵されず、従来の素材を突破します。.
- 落下衝撃耐性: 高度なパリソン制御により、構造的な薄い部分を排除し、危険物容器の輸送中の安全性を確保します。.
大型包装・産業用部品
- ジェリカン・スタッキングドラム: スケーラブルなクランプ構成により、均一な素材分布を保ちながら最大1000Lの重荷容器をサポートします。.
- カスタム技術部品: 高い押出し安定性により、頑丈な工業用プラスチックボトル製造機械の特殊工具に対応します。.
食品および化学品メーカーは、しばしばPPとHDPEを併用して運用しています。 自動HDPEブロー成形機 セルで混合 自動プラスチックボトル製造機 スケジュール。.
統合された精密工具設計と金型設計
劣悪な金型設計はサイクルタイムを破壊し、容器のひび割れや歪みを引き起こします。高精度のカスタム金型は、それぞれの工程とともに設計されています。 自動PPブロー成形機販売中 最大の生産効率、厳しい公差、完全な寸法安定性を保証します。.
社内CNC金型製造
- カスタマイズされた材料選択: 金型は航空宇宙グレードのアルミニウムとS50C鋼合金を使用して加工されており、迅速な熱伝導と長期的な構造耐久性のバランスを取っています。.
- PP収縮補正: ポリプロピレンは大きな熱収縮を示します。当社の5軸CNC加工はPP樹脂の収縮を正確に補正し、バッチごとに容器の寸法を正確に保ちます。.
コンフォーマル冷却チャネル
- 最適化された放熱: 先進的なコンフォーマル冷却チャネルは、容器の型に沿って正確に追従し、水循環を最大化します。.
- 部品の歪みゼロ: 均一な熱除去により乾燥サイクル時間を最大20%短縮し、厚壁容器のストレス誘発歪みを防ぎます。.
ドロップインリファービッシュ:
- シームレスな自動化統合: 当社のカスタム金型プレートは、既存のセットアップに直接取り付けられるよう設計されており、既存のボトルドロップゾーンやロボット取り出し装置と一致します。.
- 迅速な工具交換: 簡素化された取り付けインターフェースにより、セットアップのダウンタイムを短縮し、 押出吹き成形装置 の稼働を最大限に維持します。.
品質管理プロトコルと5段階保証プロセス
コミッショニングは、当社の 自動ブロー成形機プロセス FATおよび起動シーケンスガイドに記載されているのと同じマイルストーンに従います。.
計画外のダウンタイムとオフスペックの出力は、直接的に収益を圧迫します。出荷前に、各 自動PPブロー成形機販売中 は、設置後すぐに生産性を確保するために設計された、厳格で妥協のない品質フレームワークを通過します。.
1. エンジニアリングレビューとアプリケーションの整合性
エンジニアリングでは、ポリプロピレン樹脂グレード、メルトインデックスフロー、およびターゲットコンテナジオメトリを確認します。押出機スクリュープロファイル、ダイヘッド、およびクランプユニットは、最適な 熱可塑性プラスチック加工 と低サイクルタイムを保証するために、押出機スクリュープロファイル、ダイヘッド、およびクランプユニットに合わせて構成されます。.
2. 精密部品の寸法測定
すべての構造フレーム、窒化処理されたスクリュー、油圧マニホールド、および電気駆動部は、厳格な受け入れ寸法検査を受けます。初期部品の故障を排除し、長期的な機械的再現性を確保するために、ティア1のグローバルコンポーネントを調達しています。.
3. アセンブリとドライサイクルテスト
当社の技術チームは、完全なシステム統合を実行し、 押出吹き成形装置. で拡張ドライサイクルテストを実行します。このステップでは、以下を確認します。
機械的整合性: プラテンストロークの平行度と金型クランプバランス。.
自動応答: 空圧タイミング、センサー同期、および電気ループ安定性。.
エネルギー消費: すべての サーボ駆動ブロー成形機 ドライブ。.
4. 100% 必須の工場受入検査(FAT)
における消費電力ベースラインチェック.
5. 安全な輸出物流と迅速な立ち上げ
- 重量用梱包: 湿気防止のラッピングと補強された木枠は、輸送中に敏感な電子機器や機械システムを保護します。.
- 柔軟なスタートアップサポート: 高速リモートデジタル立ち上げまたは現地エンジニアによる展開を選択し、ターンキーセットアップとオペレーター研修を提供します。.
BlowPackerは、B2Bメーカーが安定した長期生産を確保できるよう、カスタマイズされた機械構成と高精度の金型を提供します。
アイテムごとの詳細な内訳のために、ボトル容量、キャビティ数、クランプ力、目標出力を共有してください
押出ブロー成形機価格 設定された
自動PPブロー成形機販売中.
ボトルの図面やユーティリティ仕様を提供して正式な見積もりを依頼してください。 樹脂グレード、ネック仕上げ、必要に応じて
自動プラスチックボトル製造機 食品包装用セルまたは重量用
産業用プラスチック成形機械 稼働サイクル。.
調達とよくある質問(FAQ)
生産リードタイム
標準的な製造スケジュールにより、すべてのBlowPackerシステムの迅速な展開を保証し、エンジニアリングの品質や試験プロトコルを損なうことなく行います。.
| プロジェクト段階 | 推定スケジュール | 主要な納品物 |
|---|---|---|
| 標準機械組立 | 8~12週間 | フレームの製作、サーボドライブの統合、電気ループ配線 |
| カスタム金型工具 | 4~6週間(並行作業) | 社内CNC加工、適合冷却設計、試作品フィット |
| 工場受入試験(FAT) | 1週間 | 顧客提供のPP樹脂を使用したライブ試験運転、多連型金型テスト、スクラップ率の検証 |
| 日本国内輸送・配達 | 3~5週間 | 海上/内陸輸送を直接工場へ、通関準備を含む |
グローバル技術サポート&診断
生産稼働時間はリモートデジタルアクセスと現場サービスエンジニアの組み合わせでサポート。.
- 24時間365日のクラウドリモート診断: シーメンスとベックホフの統合PLCアーキテクチャにより、エンジニアはリアルタイムのパラメータチェック、ソフトウェア更新、センサーのトラブルシューティングを安全なインターネットプロトコル経由で直接行うことができます。.
- 現場サポート: 工場訓練を受けた技術者が、主要輸出地域での機械の起動、設置、較正、プラントオペレーターのトレーニングに派遣されます。.
- 迅速なスペアパーツ発送: 重要な摩耗部品、加熱バンド、空気圧部品は、地域の流通センターに在庫されており、翌日または速達で配送されます。.
多樹脂処理能力
私たちの 自動PPブロー成形機販売中 主にポリプロピレン用に設計されていますが、その多用途な押出スクリュー設計と正確な熱制御により、他の熱可塑性樹脂への簡単な再構成が可能です。.
- 高密度ポリエチレン(HDPE): 家庭用洗剤容器や工業用包装に最適です。.
- ポリカーボネート(PC)&PETG: 高透明性の化粧品容器、水用カロブ、特殊医療用ボトルをサポートします。.
- 熱可塑性エラストマー&ブレンド: 高衝撃性やバリア性を必要とする多層共押出ラインに対応します。.
樹脂タイプの切り替えは最小限のダウンタイムで可能です—窒化合金バレルをパージし、タッチスクリーンで保存した樹脂レシピを選択し、温度ゾーンを調整するだけです。.
自動PPブロー成形機の販売価格はいくらくらいを見積もるべきですか?
ラインレベル 押出ブロー成形機価格 クランプ力、キャビティ数、共押出層に応じて、通常は中五桁から低六桁の米ドルにまたがります。FAT範囲、金型リードタイム、運送条件を含む詳細見積もりをリクエストしてください。 PPボトルブロー成形機のサプライヤー しばしば工具を機械の構築と同時にバンドルします。.