概要
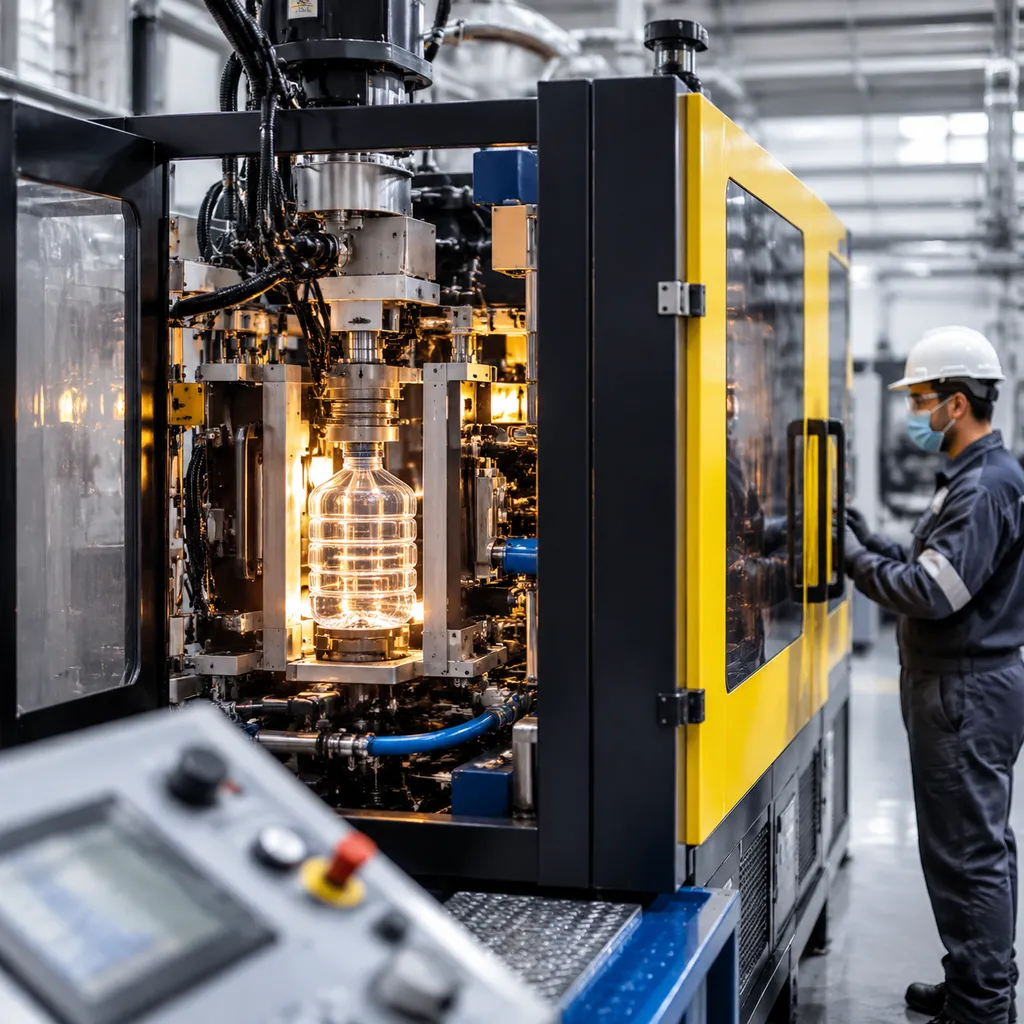
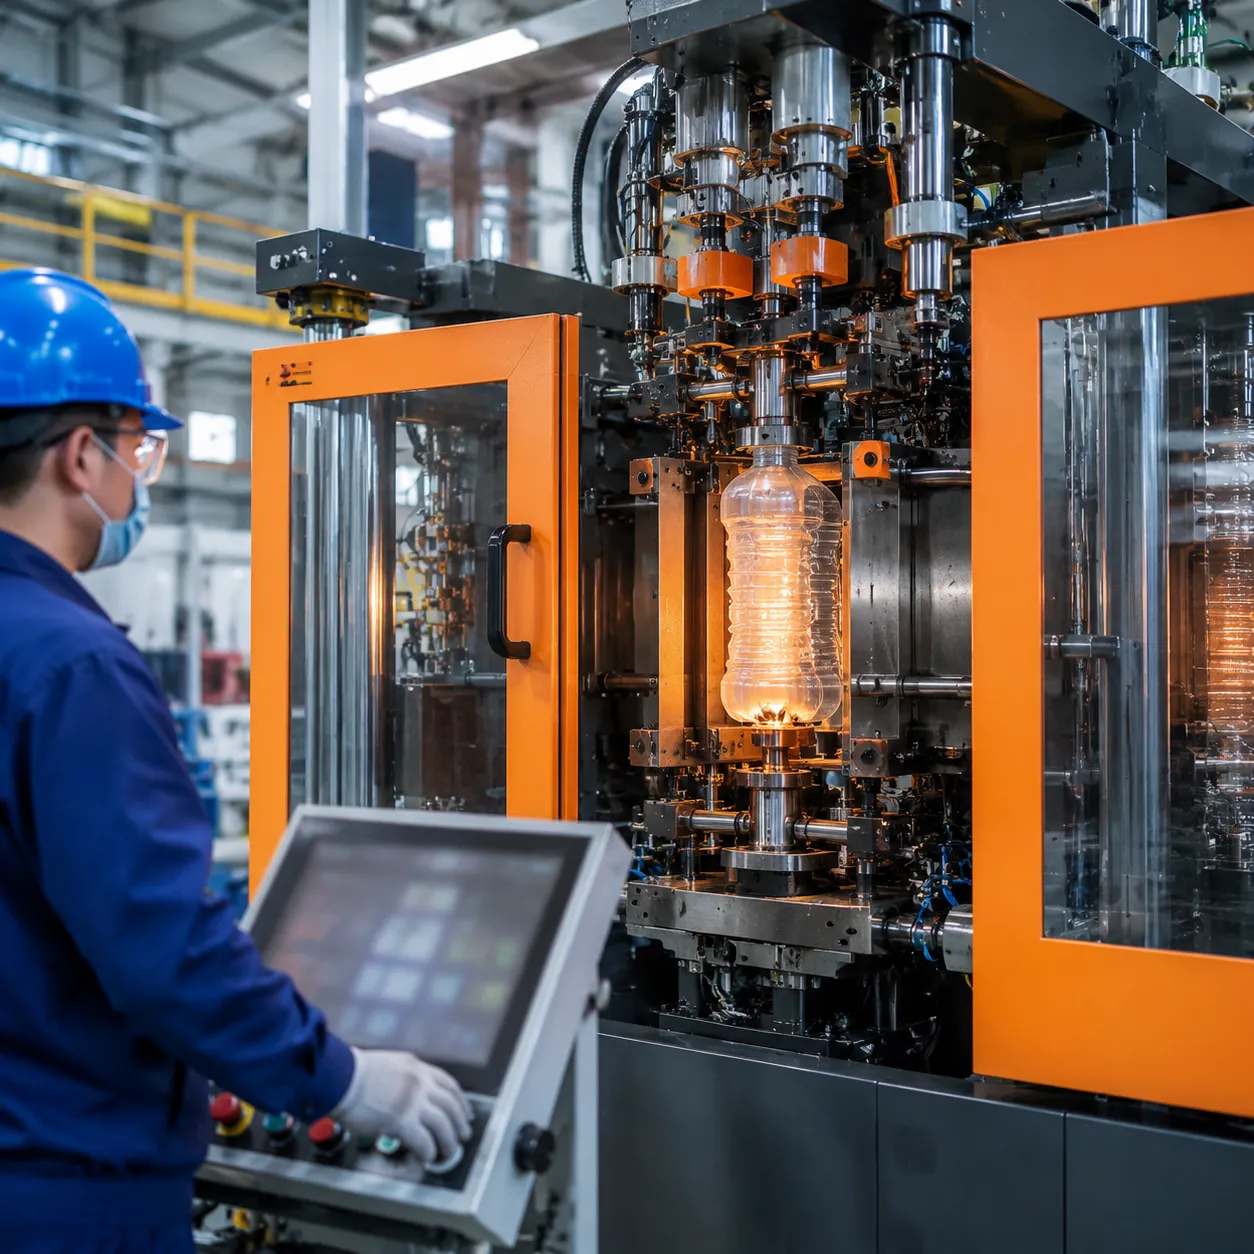
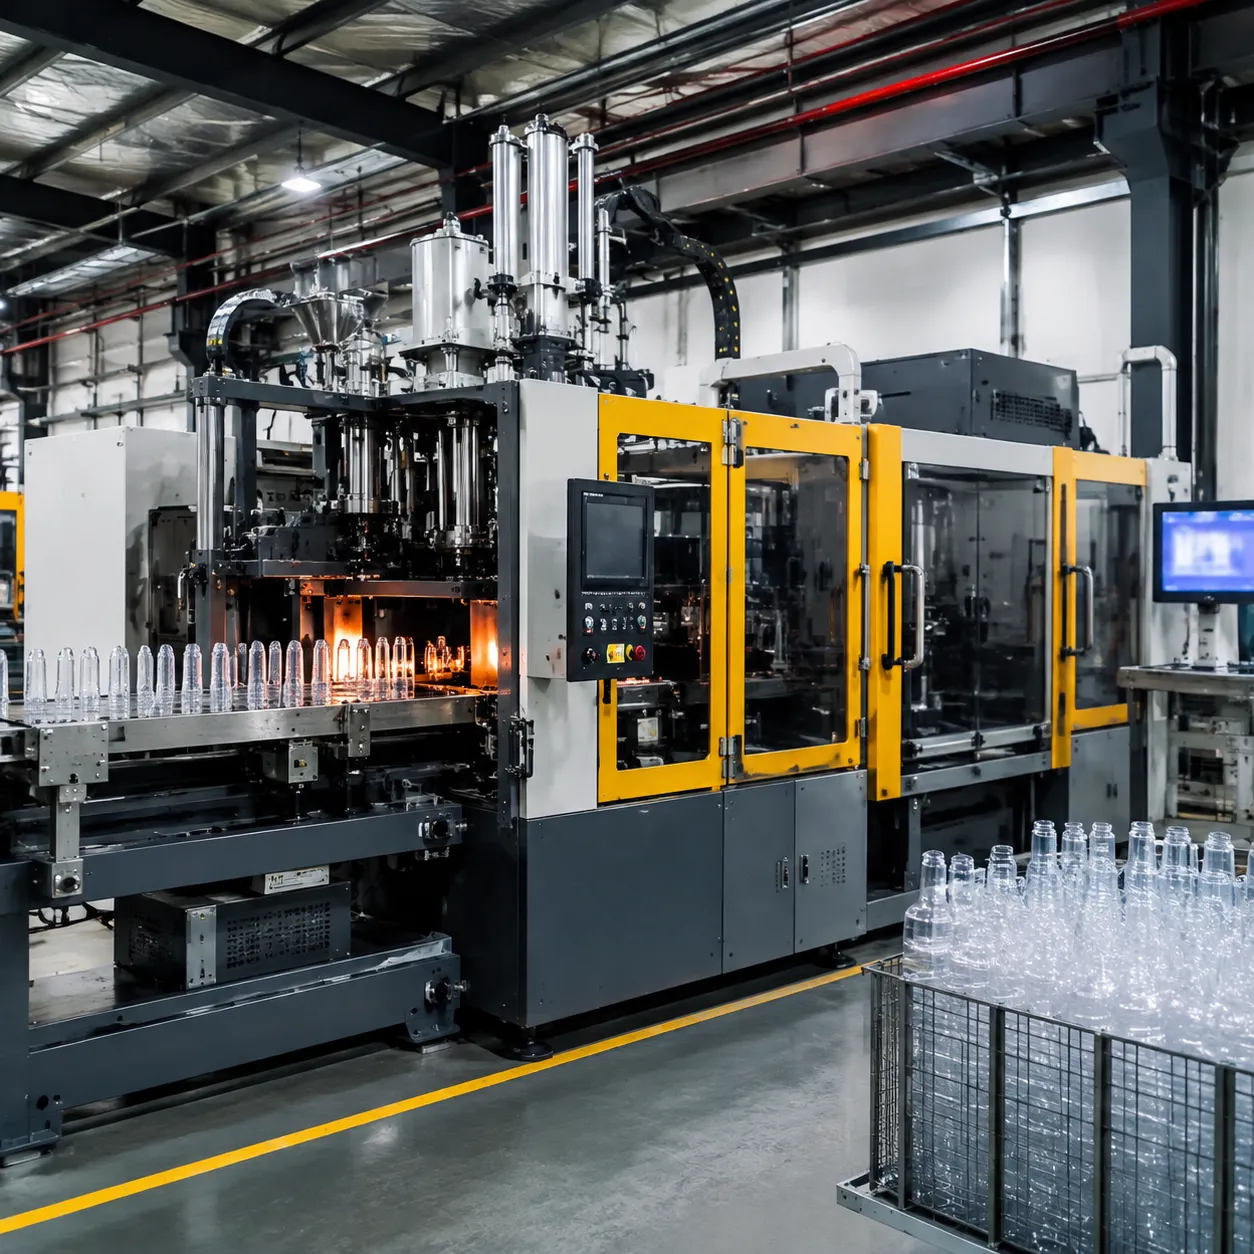
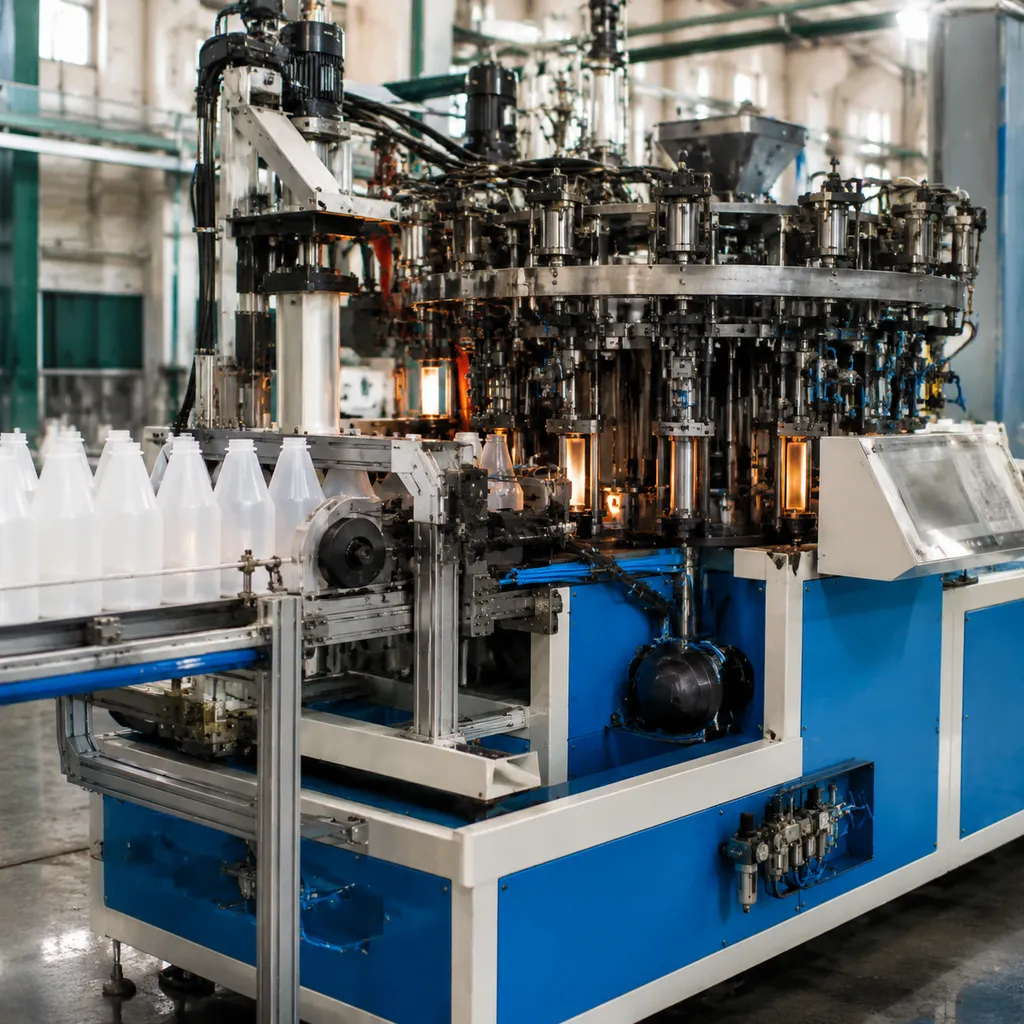
自動回転式ブロー成形機 プラットフォームは提供します 高速回転式ブローマシン 生産能力のために 回転式PETブロー成形機 および飲料ライン向けに。.
6〜24キャビティ 回転式ホイール · 10,000〜60,000+ BPH 自動ブロー成形機の仕様 · サーボストレッチ + NIRプリフォーム加熱
から構成された 回転式ストレッチブロー成形工場 チームを構築する プラスチックボトル製造装置 そして 飲料ボトルのブロー成形機械 連続動作PETおよびHDPE用途向け。.
自動回転式ブロー成形機 — 仕組み
それぞれ 自動回転式ブロー成形機 断続的な停止と動作を回避し、ノンストップの連続回転ホイール技術に置き換えます。比較対象は 自動直線PETブロー成形機 シャトルとホイールのアーキテクチャを評価する際の階層 高速回転式ブローマシン 用途に対応します。.
回転ホイール対リニアブロー成形システム
コアとなる機械的な違いを理解することで、目標出力に適した機械アーキテクチャを選択できます:
| 特徴 | 回転ホイールシステム | リニア / シャトルシステム |
|---|---|---|
| 動作タイプ | 連続円回転 | 断続的なスタート・ストップによるインデックス |
| 出力能力 | 高速(1キャビティあたり最大2,200+ BPH) | 低〜中速 |
| 機械的ストレス | 低衝撃荷重、滑らかな連続トルク | 急停止による機械的摩耗の増加 |
| 最適な用途 | 大量 PETボトルブロー成形機 パッケージング | 少量生産と特殊容器 |
プリフォーム加熱、配向、ストレッチブロー成形
The 高速回転式ブローマシン プリフォームから容器への完全な変換を4つの正確なステップで自動化:
- 配向&供給: プリフォームは自動的に高速のアンスクランブラーに入り、専用のトランスファーペグに載せられる。.
- プリフォーム加熱オーブンシステム: プリフォームは赤外線加熱オーブンを通過しながら360度回転し、ネックからベースまでの正確で均一な熱分布を保証する。.
- サーボ駆動ストレッチブロー成形: 高精度のサーボロッドが加熱されたプリフォームを軸方向に伸ばし、高圧空気がプラスチックを金型空洞に正確に膨張させる。.
- 同期排出: 完成した容器は高速エアコンベヤーにシームレスに排出され、機械の速度を妨げない。.
連続運動と回転クランプ機構
停止中に金型のロックとアンロックに時間を失う線形システムとは異なり、 回転ストレッチブロー成形機 は常に金型ホイールを回転させ続ける。 回転金型クランプユニット は、容器を一連の円形経路でロック、膨張、リリースする。この一定の運動量により、機械の振動が大幅に低減され、エネルギー消費も削減され、現代の自動化された飲料施設に必要な連続運転を実現する。.
主要タイプと機械構成
それぞれ 自動回転式ブロー成形機 構成は、特定の樹脂タイプ、ボトルデザイン、容量目標に対応し、モジュラーキャビティレイアウトを備えている。 回転式ストレッチブロー成形工場 プログラム。.
PETロータリーストレッチブロー成形機
関連情報 自動PET伸長吹き成形機 PETロータリーとリニアストレッチプラットフォームを比較する際のリファレンスサイクル。各 回転ストレッチブロー成形機 ラインアップは高速度のPETおよびrPETボトル生産専用です。これらのシステムは、透明性の高さ、均一な壁厚、迅速なサイクルタイムが求められる飲料、食用油、パーソナルケア包装ラインで優れています。.
- 高速精密: 炭酸飲料、水、熱充填ジュースボトルに最適です。.
- 低スクラップ率: 高度な加熱およびストレッチ制御により、薄い部分やストレス亀裂を排除します。.
HDPEおよびPPプラスチック容器用ロータリーブロー成形機
家庭用化学品、乳製品、医薬品のために、 HDPEロータリーブロー成形装置 およびPP処理システムは、非常に耐久性に優れています。より硬い樹脂ブレンドも容易に処理でき、回転速度を維持しながら、首部分の仕上がりも一定です。.
- 重厚な構造: 厚壁ジャグ、ミルクボトル、化学容器向けに設計されています。.
- 漏れ防止シール: 正確なネック成形により、毎回最適なキャップシールを保証します。.
多連キャビティステーションオプションと生産出力評価(BPH)
適切なステーション数の選択は、時間当たりの生産量に直接影響します。エンジニアリングチームは 多連キャビティブロー成形機 正確な要件を満たすための6から24ステーションのモデル 1時間あたりのボトル出力容量 (BPH)要件。.
- スケーラブルなアーキテクチャ: 市場の成長に合わせて、簡単にステーションの容量をアップグレードできます。.
- 高速金型工具: クイックチェンジ金型クランプユニットにより、ボトルの再設計時のダウンタイムを最小限に抑えます。.
| 機械モデル | ステーション / キャビティ数 | 樹脂適合性 | 目標出力範囲(BPH) | 主な用途 |
|---|---|---|---|---|
| RBM-6 | キャビティ数:6 | PET / rPET | 9,000 – 12,000 BPH | 特殊飲料、小規模飲料工場向け |
| RBM-12 | 12 キャビティ | PET / rPET | 18,000 – 24,000 BPH | 高速ボトル入り水およびCSD |
| RBM-8H | 8 キャビティ | HDPE / PP | 6,000 – 10,000 BPH | 乳製品、洗剤、自動車用液体 |
| RBM-16H | 16キャビティ | HDPE / PP / PET | 16,000 – 28,000 BPH | 大量産業用容器製造 |
自動ロータリーブロー成形機の主要な利点
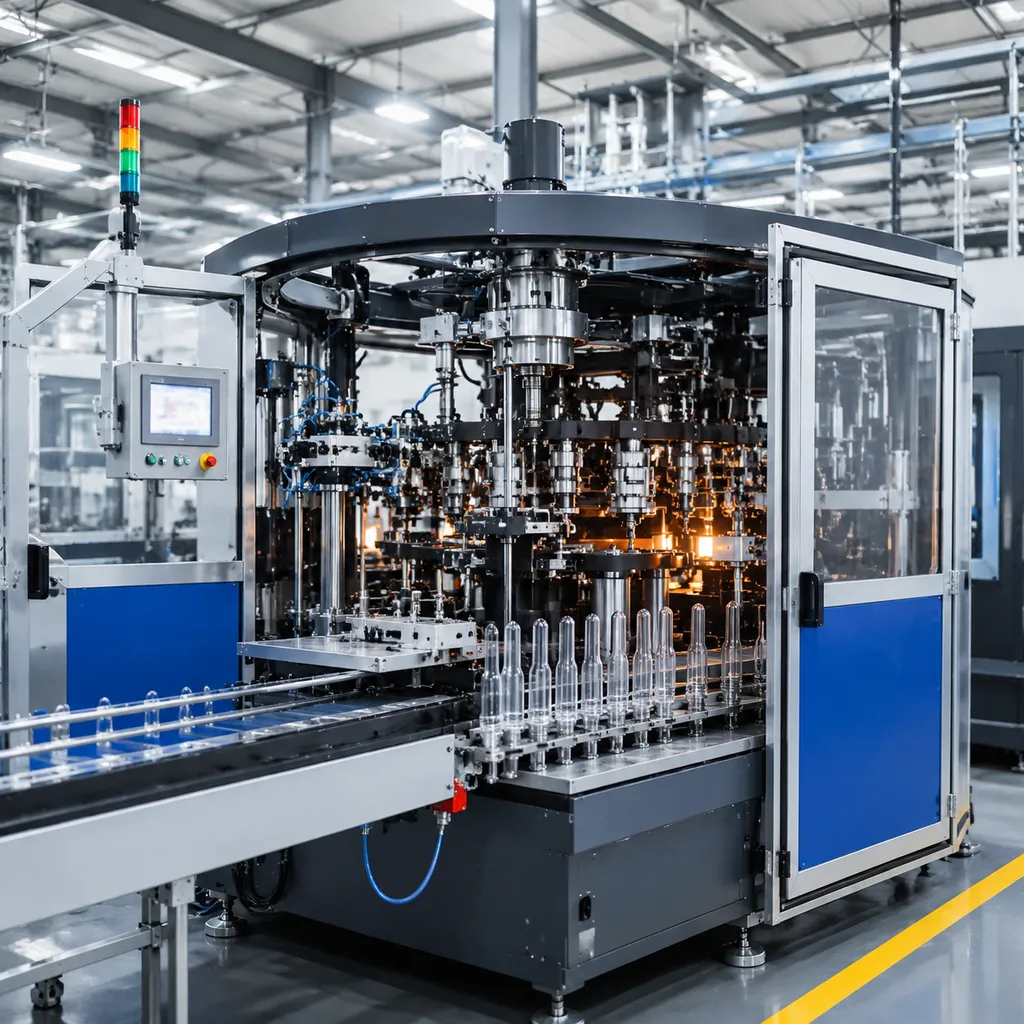
自動回転式ブロー成形機 ラインは高需要の飲料およびパッケージング作業において、生産のボトルネック、電力コスト、容器のリジェクト率をターゲットにしています。.
大量生産向けの高速生産出力
The 高速回転式ブローマシン 連続的な機械回転で動作し、シャトルシステムに一般的な動きの喪失とアイドルタイムを排除します。.
- 最大出力容量: 連続的に供給します 1時間あたりのボトル出力容量 ステーション数に応じて10,000 BPHから36,000 BPH超まで対応。.
- 効率的な下流フロー: シームレスに統合された コンビブロック or トリブロックシステム 搬送コンベヤの詰まりを防ぎ、充填ラインに直接供給します。.
- 連続的な機械運動: 滑らかでギア駆動のホイール設計により振動とストレスを最小限に抑え、24時間365日の運転中も98%+ラインの効率を維持します。.
省エネルギーサーボモータ駆動とスマートヒーティングオーブン
| 特徴 | エンジニアリングの焦点 | 生産への影響 |
|---|---|---|
| サーボ駆動のストレッチブロー成形機 | 空気圧シリンダーの代わりに正確な サーボモーター 駆動装置を採用 | 高圧空気消費量を最大30%削減 |
| スマートプリフォーム加熱オーブンシステム | ターゲットリフレクターゾーン付きNIR/IR加熱ランプ | 直接的な方法で電力使用量を20〜25%削減します プリフォーム加熱 |
| 空気回収システム | 高圧から排気を捕らえる ボトルブローバルブ | 空気を低圧ラインにリサイクルし、コンプレッサーの負荷を軽減します |
電力消費はあなたの運営コストの中で最も大きな部分の一つです。工場は稼働中です 省エネルギー機械 加熱と伸長の各段階に特徴を取り入れています。.
均一なボトル壁厚と構造強度
壁の厚さが均一でないと、上部荷重の失敗やシールの漏れ、パレットの潰れが発生します。 回転ストレッチブロー成形機 技術は、すべての金型サイクルで正確な材料配分を保証します。.
- サーボ制御伸縮ロッド: すべてのキャビティステーションで正確かつ再現性のある機械的伸長を行い、底部と側壁の厚さを一定に保ちます。.
- ターゲット温度プロファイリング: アクティブ換気システム 予熱加熱オーブンシステム 表面のホットスポットを防ぎ、バランスの取れた材料の流れを保証します。.
- 軽量化能力: 均一な材料分布により、容器の剛性と落下強度を維持しながら、プリフォームのグラム重量を削減することができます。.
適切な自動回転式ブロー成形機の選び方
選択する 自動回転式ブロー成形機 速度、ボトルの仕様、床面積のバランスを取る。エンジニアリングチームは、生産能力の適合性、樹脂の互換性、自動化範囲の3つの評価ステップを通じて生産者を導きます。.
ターゲットBPH出力に合わせたステーション数の調整
| 目標出力(BPH) | 推奨ステーション数 | 理想的な用途 |
|---|---|---|
| 6,000 – 12,000 | 4〜8キャビティ | クラフト飲料、特殊ソース、地域のジュース |
| 14,000 – 24,000 | 10〜14キャビティ | 標準的な水、CSD、中規模流通 |
| 26,000 – 48,000+ | 16〜24+キャビティ | 高速商業ボトリング&契約梱包 |
あなたの目標 1時間あたりのボトル出力容量 は回転ホイールの設計とステーション数を決定します。あなたの時間あたりのボリュームに合ったものを選ぶことで、 多連キャビティブロー成形機 下流の充填ラインのボトルネックを防ぎます。.
材料の互換性、ネック寸法、クイック金型交換
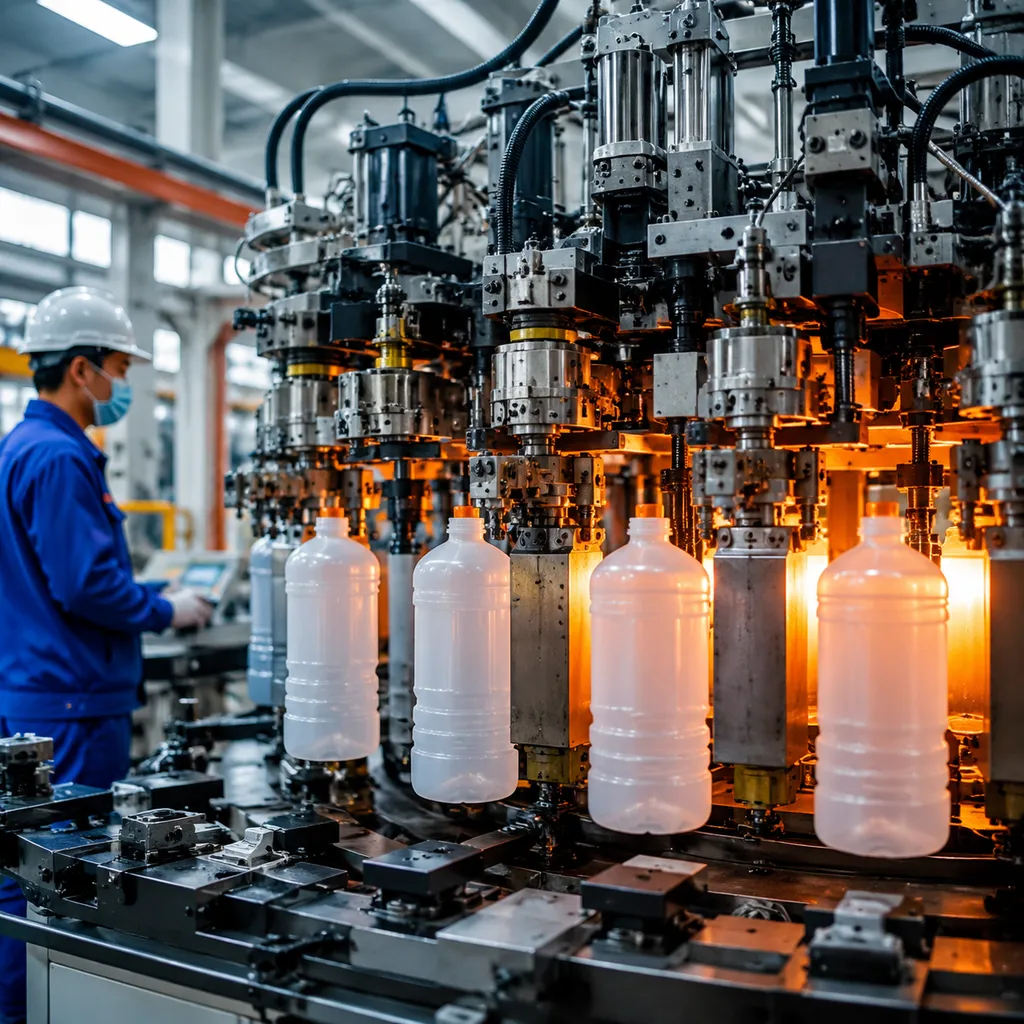
迅速な金型交換は次のことに依存します ブロー金型と金型 ジオメトリは首の仕上げとプリフォームのグラム重量に一致しています。.
- 樹脂の柔軟性: あなたの 回転ストレッチブロー成形機 お客様の特定のプラスチックタイプ(PET、HDPE、またはPP)に合わせたカスタマイズを行います。 プリフォーム加熱 プロファイル。.
- ネック仕上げの精度: 高速度キャッピング中のシール漏れを防ぐために、ネックの寸法が標準のPCOおよびベリカップのキャップ(28mm PCO 1881または38mmベリカップ)と一致していることを確認してください。.
- 迅速な金型交換: クイックロック機構を備えたシェルタイプ金型セットアップを探してください。これにより、オペレーターは30分未満で金型全体の交換を実行でき、ラインのダウンタイムを最小限に抑えます。.
自動化機能とロボット移送
- サーボ駆動メカニズム: A サーボ駆動ストレッチブロー成形機 空圧スロップを排除し、正確なプリフォーム配置を保証し、エネルギー消費を最大30%削減します。.
- 統合コンビブロックオプション: あなたの PETボトルブロー成形機 をロボット移送アームを使用して充填およびキャッピングモジュールに直接リンクし、手動のボトルハンドリングを完全に排除します。.
- スマートタッチスクリーンコントロール: 直感的なPLCインターフェースにより、単一のオペレーターがすべてのステーションで加熱プロファイル、圧力曲線、およびリアルタイムの障害診断を管理できます。.
ボトル容量範囲、キャビティ数、樹脂グレード、ユーティリティレイアウトをアイテム別に共有してください。 自動ボトルブロー成形機価格 見積もり—BlowPackerに連絡してください 金型図面、BPH目標、リードタイム範囲とともに。.
日常の操作とメンテナンス:ロータリーブロー成形機
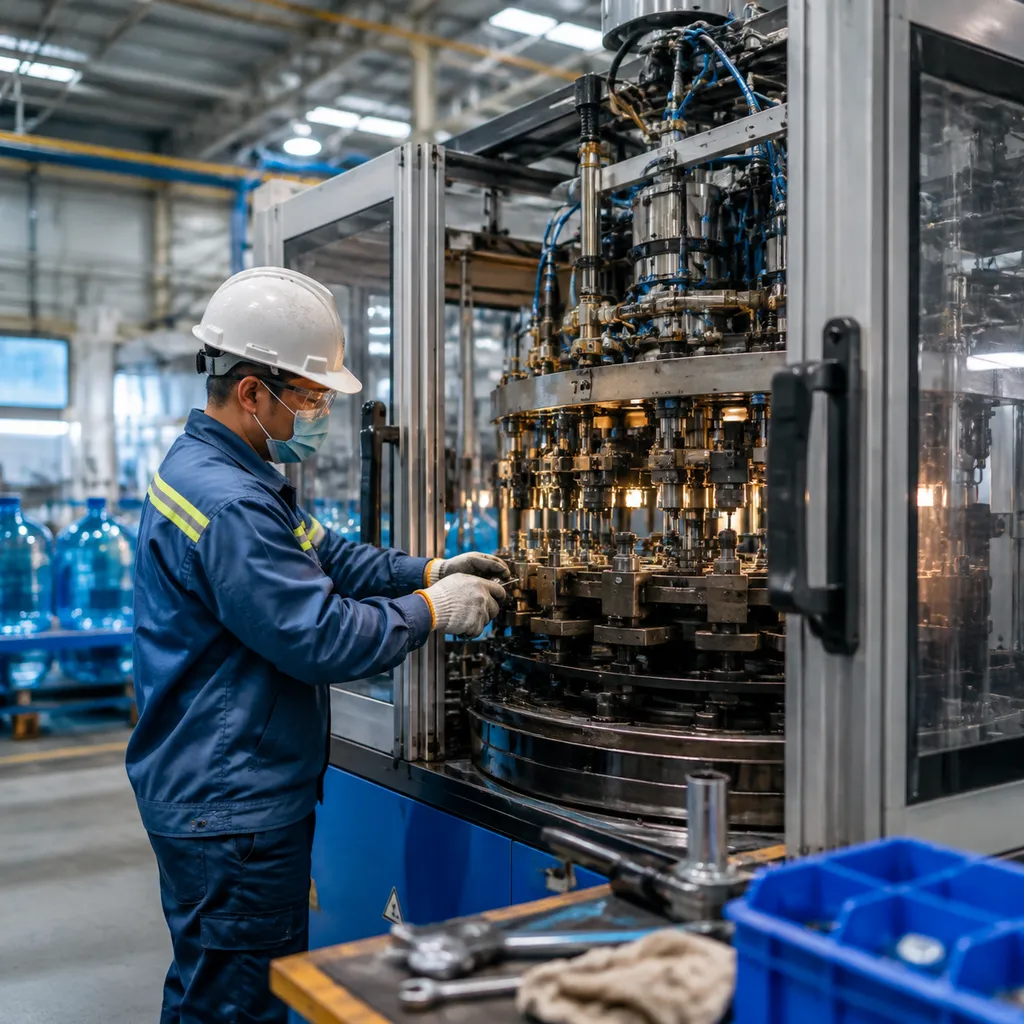
各 自動回転式ブロー成形機 を最高のパフォーマンスに維持するには、工場での積極的な日常のケアと迅速な欠陥解決が必要です。アクセスしやすいサービスポイントは、定期的なメンテナンスを合理化し、機器の寿命と最終的なボトルの品質を保護します。.
メンテナンス手順と潤滑スケジュール
厳格な予防スケジュールにより、パッケージングラインを停止させる予定外のダウンタイムを防ぎます。.
- 毎日のシフトチェック: メイン空気供給圧力を確認し、空圧エアフィルターの凝縮水を排出し、ダストや stray plastic を清掃してください。 予熱加熱オーブンシステム.
- 週次タスク: の全ての高摩擦ピボットポイントに潤滑油を塗布してください。 回転金型クランプユニット. ストレッチロッド、ボトルブローバルブ、および空気圧シールに摩耗や圧力損失がないか点検してください。.
- 月次メンテナンス: を確認し、 サーボモーター ドライブベルト、チェーンの張力を確認し、オーブン加熱ランプにホットスポットがないか確認し、自動集中潤滑リザーバーに補充してください。.
一般的なボトルの欠陥の修正
高速ラインで容器の欠陥が発生した場合、迅速な調整で ボトル/時 の歩留まりを回復させます。.
- 壁の厚さの不均一性: プリフォームオーブン内の個々の加熱ゾーン温度を調整するか、ストレッチロッド作動タイミングを微調整してください。.
- ヘイズまたはパールセント: 加熱ランプ出力をわずかに下げてください。パールセントは、PET材料が理想的なストレッチ温度を超えて過熱していることを意味します。.
- ヘイズまたは未ストレッチボディ: オーブンゾーン温度を上げてください。白濁は、オリエンテーション中にプリフォームが冷たすぎることを示しています。.
- 折り畳まれたベースまたは折り目の付いた足: プレブロー空気圧を上げるか、プレブローバルブタイミングを進めて、完全伸長前にベースが正しく成形されるようにしてください。.
機械安全基準とHMIトレーニング
オペレーターの安全性と簡単な制御インターフェースは、現代の工場自動化に不可欠です。機械には、国際安全基準を満たすために、完全に密閉された安全ガード、ライトカーテン、および高速クランプアセンブリ周辺の即時インターロックが装備されています。直感的なPLCタッチスクリーンインターフェースにより、オペレーターはカスタムコンテナレシピを保存し、生産診断をリアルタイムで追跡し、手動での推測なしに安全に熱プロファイルを調整できます。.
よくある質問
ロータリー式 vs. リニア式ブロー成形機
| 特徴 | 自動回転式ブロー成形機 | リニアブロー成形機 |
|---|---|---|
| モーションメカニクス | 連続回転ホイールシステム | 断続的なリニア/シャトル運動 |
| 生産速度 | 1時間あたり12,000から90,000以上のボトル | 1時間あたり1,000から12,000のボトル |
| 床面積効率 | 出力に対してコンパクトなフットプリント | キャビティ数が多い場合はより広いスペースが必要 |
| 理想的な用途 | 高速飲料工場の自動化 | 低から中程度の出力、頻繁なボトルサイズ変更 |
リニアシステムは小規模バッチに適していますが、 高速回転式ブローマシン この設備は連続運動を提供し、往復シャトルの機械的遅延を排除して、時間あたりの生産量を最大化します。.
1時間あたりのボトル出力容量
工場の構築 回転ストレッチブロー成形機 特定の工場出力目標に合わせたライン:
- 小型ロータリーユニット(6〜10キャビティ): 1時間あたり12,000〜22,000本のボトル。.
- 中型ロータリーユニット(12〜20キャビティ): 24,000 – 44,000本/時間。.
- 高速多腔システム(24〜48+腔): 大量生産ラインやコンビブロックセットアップの場合、50,000〜90,000+本/時間。.
対応可能なプラスチック材料
The 自動ブロー成形装置 容器の仕様に応じてさまざまな樹脂タイプを扱います:
- PETおよびリサイクルPET(rPET): 食品、水、炭酸飲料、カスタム飲料パッケージの主要材料。.
- HDPEおよびPP: 特殊な方法で処理された HDPEロータリーブロー成形装置 パーソナルケア、家庭用化学品、乳製品容器に適しています。.
- PLA(ポリ乳酸): バイオ由来樹脂を正確に加工するための 予熱加熱オーブンシステム.
サーボ駆動ストレッチブロー成形機のエネルギー消費
An 自動回転式ブロー成形機 最新の技術を採用して設計されており 省エネルギー機械 電力消費を削減し 25%から40%まで 従来の油圧/空気圧モデルと比較して:
- サーボモータ駆動: 精密な サーボモーター ストレッチロッドや金型クランプユニットの制御により、電力使用量を大幅に削減します。.
- 赤外線加熱オーブン: 高速作用ランプは熱エネルギーを直接プリフォームの壁に集中させ、周囲の熱の無駄を防ぎます。.
- 空気回収バルブ: ボトル吹き出し排気をリサイクルして低圧システムラインに戻すことで、最大30%の高圧空気需要を置き換えます。.
スコープの準備はできましたか 産業用回転式ボトルブロワー 生産目標? ボトルの図面やユーティリティ仕様を提供して正式な見積もりを依頼してください。 プリフォームのプロファイルとキャビティレイアウトファイル付き。.