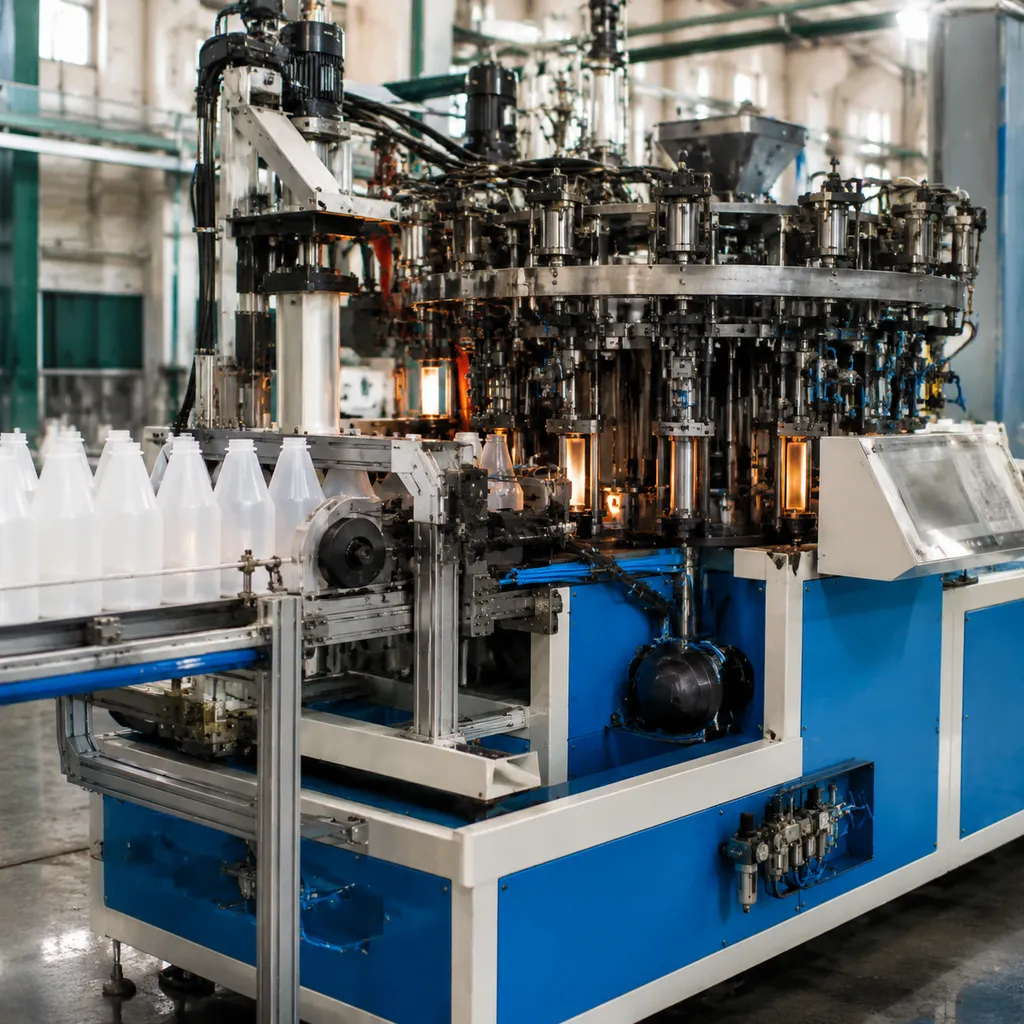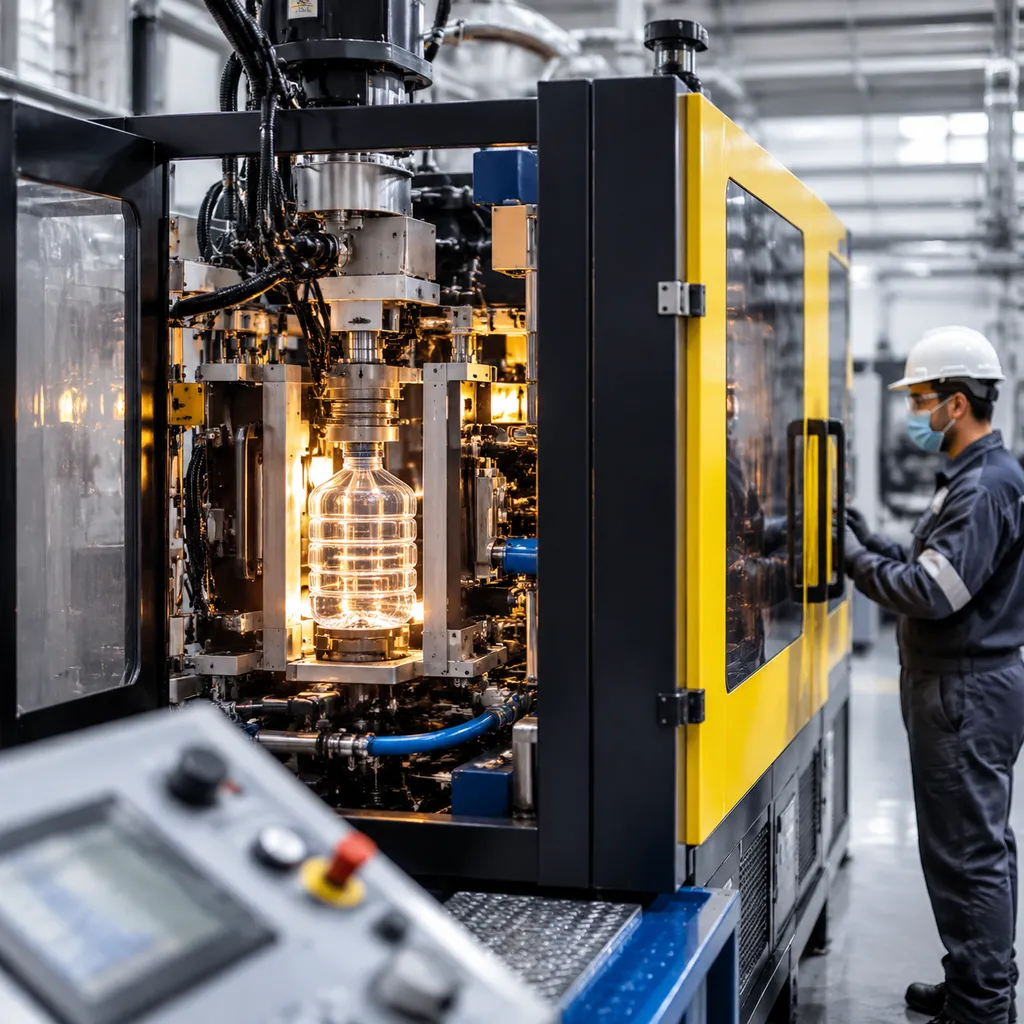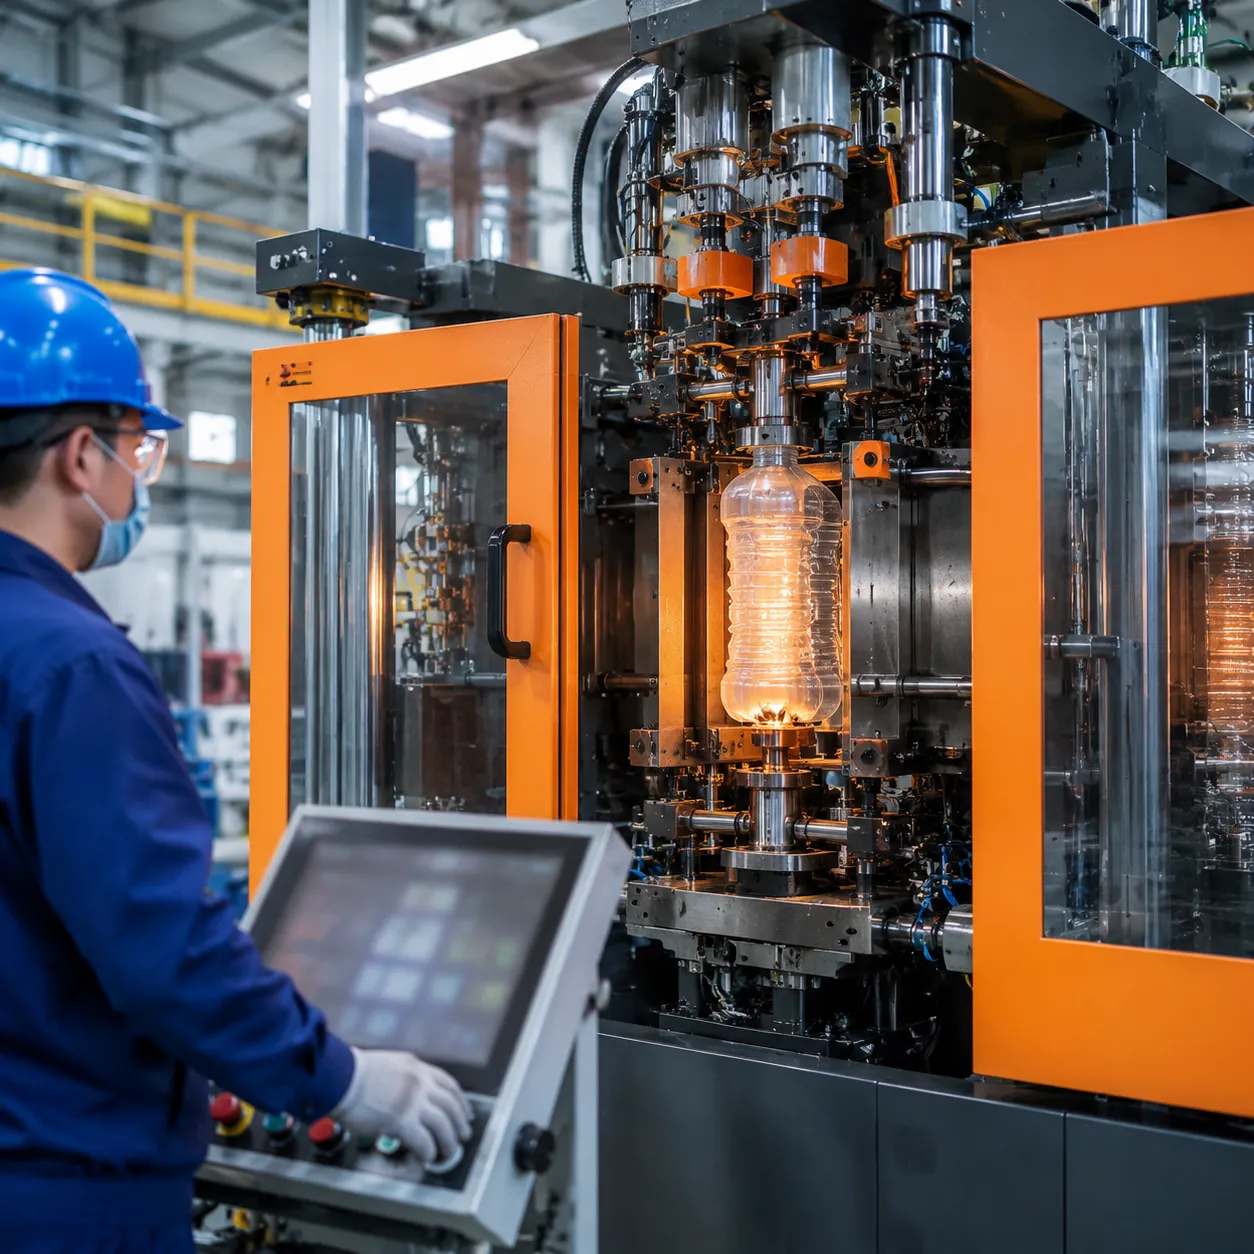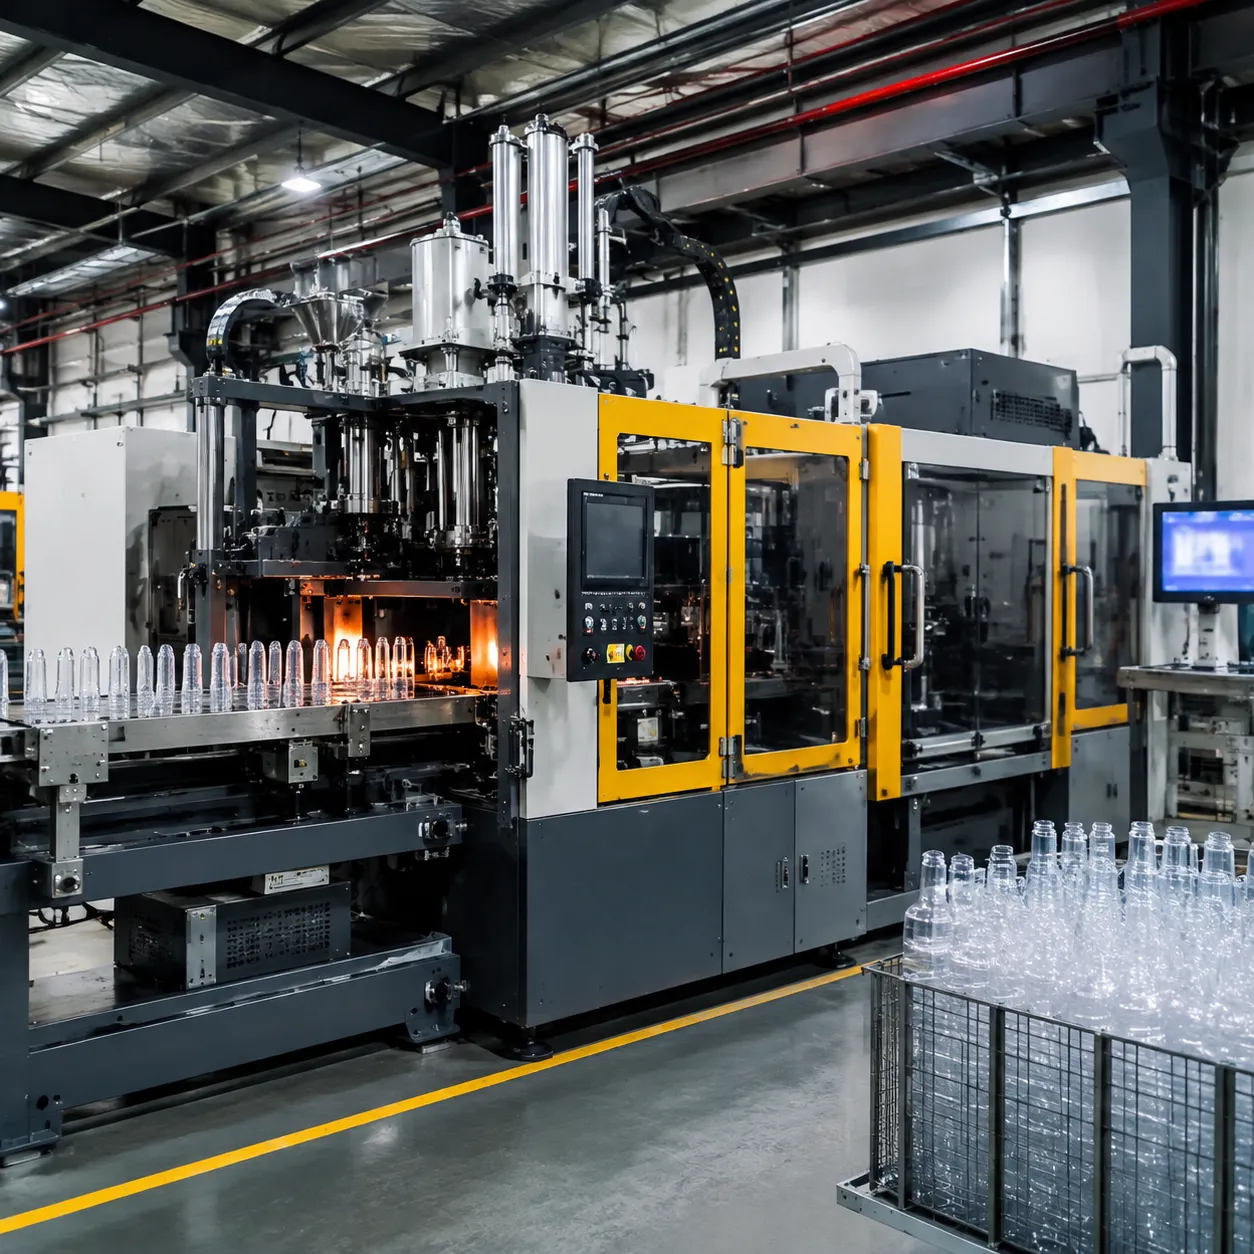

概要
自動ストレッチブロー成形機卸売 — 応用例と規模
ディストリビューターと高出力包装工場が調達する 自動ストレッチブロー成形機卸売 プログラムは通常、24時間稼働の線形ストレッチブローセルを仕様設定 PETボトル生産 — 評価基準 生産能力, 樹脂の柔軟性とキャビティの拡張性がシフト単位よりも重要な場合 半自動 労働モデル。.
プラットフォームエンベロープと一般的な卸売展開
| パラメータ | エンジニアリングエンベロープ | 一般的な工場適合 |
|---|---|---|
| キャビティレイアウト | 2–8構成可能 · 一般的に4–8 キャビティ | 中/高ボリューム飲料 · 水 · 家庭用化学品ライン |
| 出力帯 | 6,000 – 16,000 BPH | 空洞数 · ボトル高さ · ネック仕上げによる評価 |
| 樹脂プログラム | PET · rPET · PPボトル | 炭酸 · ホットフィル · エコラベル小売SKU |
| 容器のスパン | 100 mL – 5 L プラスチック容器 | シングルサーブからバルクウォータージャグ · ワイドマウスジャー |
| 自動化クラス | 全自動 リニアストレッチブロー | アップグレードパスから 半自動 充填率または労働コストが自動化を促すセル |
プログラムエントリー — セミオートベースラインから
- 現在のスループットのベンチマーク: 既存の出力を比較 半自動 ターゲットに対して BPH — パイロットまたは予算制限ラインはしばしば 5L半自動ブロー成形機工場 スケーリングキャビティ数の前にプラットフォームを設定します。.
- キャビティ階層を充填率のコミットメントに合わせて調整します: SKUの高さとディストリビューターの最低注文数に対して、4、6、または8キャビティのレイアウトを選択します — 同じストレッチブローファミリー内の交互の階層は設定範囲に記載されています。 工場価格の全自動ストレッチブロー成形機 構成範囲。.
- 樹脂とプリフォームの供給を確認します: PETをロックし、, rPET, または PPボトル プログラムと プリフォーム射出 ロジスティクスを確認してから発行します。 卸売の完全自動ストレッチブロー成形機 RFQ。.
A 完全自動PETストレッチブロー成形機 レイアウトは、キャビティ階層とプリフォーム供給が検証された後、高ボリュームの商業流通に必要な連続的なスループットを提供します。.
ターゲット製造セクター
産業用ストレッチブローシステムは高出力の消費財市場に対応します:
- 飲料業界: ボトル入り水、炭酸飲料、ジュース、乳製品。.
- パーソナルケア&化粧品: シャンプー、コンディショナー、ボディウォッシュ、液体石鹸。.
- 家庭用品&化学品: 洗濯用洗剤、表面クリーナー、自動車用液体。.
- 食品包装: 食用油、調味料、広口瓶、透明保存容器。.
材料適合性
多用途の PETプリフォーム射出伸張ブロー成形システム 複数の樹脂タイプを処理:
| 材料タイプ | 一般的な用途 | 主な利点 |
|---|---|---|
| PET (ポリエチレンテレフタレート) | 水、ソーダ、ジュースのボトル | 高い透明性、優れた炭酸ガス遮断性 |
| rPET (リサイクルPET) | 環境に優しい消費者向けパッケージング | 二酸化炭素排出量削減、同等の引張強度 |
| PP (ポリプロピレン) | ホットフィルド飲料、ケチャップ、医薬品 | 高熱耐性、化学的不活性 |
容器範囲
卸売用自動直線ブロー成形装置 シングルサーブボトルから大量ジャグまで、多様な形状とサイズに対応。.
- 容量: 柔軟に拡張可能 100 mL サンプルボトルから 5リットル 大量の水用ジャグ。.
- ネック仕上げ: 標準の28mm、38mm、ワイドマウスジャー仕上げおよびカスタム構成に対応。.
- 設計の柔軟性: 金型は丸型、角型、楕円形、または人間工学に基づいたカスタマイズが可能 プラスチック容器 構造的安定性を備えています。.
自動ストレッチブロー成形の性能と仕様
高速 ボトル吹き成形機 ラインは生産ラインのスループットを最大化しながら、スクラップ率をほぼゼロに保ちます。自動ストレッチブロー成形機の卸売セットアップに投資する際には、基本的な性能指標を理解することがROI計算の鍵です。.
マルチキャビティレイアウト構成
柔軟なマルチキャビティ自動ブローマシンラインナップは、コンパクトなセットアップから高出力構成まで、各金型に均一な材料分配を行い、正確な容量要件に対応します。.
| キャビティ層 | 一般的な展開例 | 出力プロファイル |
|---|---|---|
| 2キャビティから4キャビティユニット | 特殊な生産ライン · 中規模生産ライン | 低コスト · 柔軟な切り替え |
| 6キャビティから8キャビティユニット | 大量の商業用飲料および水のパッケージング | ピーク BPH 1本あたりの最低労働コスト |
| カスタムレイアウト | ワイドマウス瓶 · 独自の化粧品容器形状 | 金型セットごとのエンジニアリングピッチと加熱ゾーン |
生産量と速度
全自動PETストレッチブロー成形機 ユニットは瓶の安定性を犠牲にせずに大量出力を実現。定格 生産能力 以下のBPHバンドをキャビティ数と瓶の高さでカバー。.
| 機械構成 | 1時間あたりの瓶数(BPH) | 理想的な容器サイズ範囲 |
|---|---|---|
| 自動4キャビティPETブロー成形ユニット | 6,000 – 8,000 BPH | 200 ml – 750 ml |
| 高速6キャビティ直線瓶メーカー | 9,000 – 12,000 BPH | 330 ml – 1.5 L |
| 重耐久8キャビティ工業ライン | 13,000 – 16,000 BPH | 200 ml – 600 ml |
精度と品質目標
厳しい許容範囲により、下流の充填ラインが詰まることなく稼働し続ける。.
- 壁厚均一性: 高度なストレッチロッドにより、ボトル本体全体で0.05mm未満のばらつきを維持します。.
- ネック仕上げ保護: 専用の冷却ゾーンがプリフォームのねじ山を保護し、歪みゼロで完璧なキャップシーリングを実現します。.
- 不良率管理: 統合された光学センサーが不良ボトルを瞬時に検出し排出するため、最終歩留まりは99.71%以上に保たれます。.
エンジニアリング仕様とティア1コンポーネントアーキテクチャ
自動ストレッチブロー成形機 卸売 ラインは高性能なティア1コンポーネントを統合し、日本の製造施設の稼働時間を最大化します。海外ブランドパートナーからの交換部品は現地で入手可能であり、メンテナンスコストを最小限に抑えます。.
全サーボ省エネルギーアーキテクチャ
The オール電化サーボストレッチブロー成形ライン 油圧システムを完全に排除し、エネルギー消費を最大 45% 従来の空気圧または油圧方式と比較して.
- 精密駆動: 高トルクサーボモーターがプリフォーム供給、ステップ、ストレッチ機構を制御します。.
- 高速サイクル: 同期サーボ動作によりサイクルタイムが短縮され、時間あたりの生産量が大幅に増加します。 BPH (ボトル/時)出力。.
- ゼロコンタミネーション: 油圧作動油を使用しないため、オイル漏れのリスクがゼロです。厳格な食品、飲料、医療用包装基準に最適です。.
制御システム&オートメーションインターフェース
すべて 完全自動PETストレッチブロー成形機 アメリカのオペレーター向けに設計された直感的で集中管理された制御ステーションを搭載。.
- プレミアムPLCハードウェア: 業界標準のPLCシステム(三菱やシーメンスなど)による安定性を実現。.
- ユーザーフレンドリーなHMI: 大型の応答性の高いタッチスクリーンディスプレイが、加熱プロファイルから吹き出し圧力まで、すべての操作パラメータを管理。.
- スマート診断: リアルタイム監視により生産指標を追跡し、故障が発生した場合は即座にチームに通知し、トラブルシューティングを簡素化。.
空気圧&バルブインフラストラクチャ
高圧空気管理は一貫性のために重要です。 PETボトル生産. 一流の空気圧コンポーネントが、鮮明でクリーンな容器定義を保証。.
| コンポーネントタイプ | ブランドパートナー | システム機能 |
|---|---|---|
| 高圧吹き出しバルブ | ユージン・ザイツ / ノルグレン | 完璧なボトル定義のために正確な空気注入を提供。. |
| 空気圧シリンダー&バルブ | フェスト / SMC | プリフォームの取り扱いや金型クランプ動作をスムーズに管理。. |
| 空気回収システム | 社内設計エンジン | 最大で 30% 高圧排気空気の一部を低圧運転に再循環させる。. |
プリフォーム加熱ゾーン
均一な肉厚 プラスチック容器 バージンPETと rPET プリフォーム。.
- の両方に対応する、精密な温度制御を備えた高度な赤外線加熱に依存しています。 モジュラー赤外線ランプ:.
- 調整可能な加熱ゾーンは、様々なプリフォームの長さとネック仕上げに対応します。 独立した換気:.
- 最適化された空冷により、加熱サイクル中にプリフォームのネックが変形するのを防ぎます。 クローズドループ温度制御:.
デジタルセンサーがプリフォームの温度を継続的に監視し、変化する工場の周囲条件に合わせてランプ出力を自動調整します。
自社製精密ブロー成形金型 自動ストレッチブロー成形機卸売 自社エンジニアリングは、 PETボトル生産 ラインと内部の高精度金型の両方をカバーしています。金型製造プロセス全体を管理することで、 初日から稼働させます。カスタムエンジニアリングにより、ボトルデザインが, の機械的限界に適合し、.
高速ボトルブロー成形機
、サードパーティ製金型の欠陥による起動遅延を解消します。 PETプリフォーム射出伸張ブロー成形システム プレミアム金型冶金.
- 各金型には航空機グレードのアルミニウム合金とプレミアムステンレス鋼ベースが使用されており、高圧環境に対応する冶金です。 高い耐摩耗性:.
- 表面の完璧さ: クラウドをかけずに高光沢の仕上がりを実現 プラスチック容器 without clouding.
- 構造的完全性: 硬化されたネックリングと摩耗プレートがフラッシュや分離線の欠陥を防止します。.
高度な熱管理
最適化されたCNCドリル加工された冷却チャネルがボトルキャビティの正確な輪郭を追跡します。.
| 冷却機能 | 運用上の利点 | 生産への影響 |
|---|---|---|
| 輪郭を持つチャネル | 均一な熱抽出 | ホットスポットや歪んだ壁を防止します。 |
| 高速サイクルベント | 微細な空気排出を高速化 | シャープで明確なロゴと構造リブ |
| 二ゾーンテンパリング | ネックとボディの冷却を分離 | クリスタルのような透明性を維持 |

高度な熱管理を搭載した マルチキャビティ自動ブローモルダー システムは乾燥サイクル時間の重要なミリ秒を削減し、全体の効率を最大化します。 BPH (ボトル/時)出力。.
ユニバーサル互換性
工具設計は製造の柔軟性をサポートします — 生産ラインを稼働させるかどうかに関わらず、 完全自動PETストレッチブロー成形機 在庫からの生産や既存ラインへのクイックチェンジインサートの取り付けを問わず。.
- 高速切替システム: ドロップインキャビティ設計により、製品切り替え時のダウンタイムを短縮します。.
- 多材料エンジニアリング: 標準的なPETを吹き成形するために最適化されています。, rPET, そして PPボトル.
- 標準化されたインターフェース: トップクラスの日本の包装工場で使用される標準的なクイックコネクトユーティリティマニホールドとのシームレスな統合。.
5段階の品質保証および工場受入試験(FAT)
すべて 自動ストレッチブロー成形機卸売 注文は工場を出る前に厳格な5段階の工場受入試験(FAT)プロトコルを受けます。各多キャビティ自動ブローマシンは実際のストレス条件下で動作し、初日から生産ラインにシームレスに統合されます。.
フェーズ1:材料検証
すべての構造部品と高級工具の冶金的完全性を検証します。ブローモールドから流体バルブまで、すべてのコンポーネントは認証済みの材料データシートと照合され、長期的な摩耗耐性を確保します。.
フェーズ2:機械的調整
精密レーザー調整ツールがストレッチロッド、クランプユニット、プリフォーム転送メカニズムを較正します。完璧な物理的調整により、不均一なボトル壁厚を防ぎ、高速直線ボトルメーカーの運転中の機械的摩耗を低減します。.
フェーズ3:熱プロファイリング
高度な赤外線センサーが加熱ゾーンをマッピングし、PETプリフォーム全体に均一な熱分布を確保し、標準樹脂およびリサイクルPETボトル成形機の設定において一貫した材料分布を実現します。.
フェーズ4:ライブ試験運転(FAT)
完全自動のPETストレッチブローマシンは、最大定格容量(BPH)で連続ストレステストを行い、プロジェクト固有のプリフォームと金型を使用して、リアルタイムのサイクル速度、拒否率、全体的な設備効率(OEE)を監視します。.
| FATテストパラメータ | ターゲット基準 | 検証方法 |
|---|---|---|
| クランプ圧力 | 100%定格トン数 | 油圧/空気圧センサーログ |
| 出力速度(BPH) | 契約最小値超過 | 連続電子カウンター |
| 不良率 | < 0.1% | ビジョン検査システム |
| エネルギー消費 | エコスペック内 | インライン電力計測 |

フェーズ5:適合証明書
全ての卸売の完全自動ストレッチブロー成形機は最終承認を受けます。すべての試験データは記録され、公式の適合証明書は機械が日本の工業安全および電気基準を満たしていることを確認します。.
ターンキー工場エンジニアリング&技術サービス
新しい 自動ストレッチブロー成形機卸売 設置には工場の設備配置以上のものが必要です。フルスケールのターンキーエンジニアリングサービスが維持します PETボトル生産 初日からピーク効率で稼働 — フロアプランニングから長期的な技術サポートまで対応。.
工場レイアウト設計
生産フロアのレイアウトはスペースを最大化し、材料の流れを効率化し、エネルギー損失を最小限に抑えます。エンジニアリングチームは プリフォーム射出 システム、暖房ゾーン、ダウンストリームの包装ラインを統合し — 専用の調整も含みます 自動PET伸長吹き成形機 多層植物が薄壁飲料とホットフィルSKUを分割するセル。.
設置&試運転
日本に拠点を置くフィールド技術者が、開梱、機械の調整、電気接続を管理し、 初日から稼働させます。カスタムエンジニアリングにより、ボトルデザインが 目標のボトル数(BPH)を達成し、欠陥ゼロを維持します。.
オペレーター研修
実践的な研修では、日常の操作、迅速な金型交換、予防保守をカバーします。.
リモート診断対応
すべて 完全自動PETストレッチブロー成形機 安全なリアルタイムリモート監視機能を備えています。エンジニアリングサポートは即座にログインして、コードのトラブルシューティング、パラメータの調整、ダウンタイムの最小化を行います。.
| サービス段階 | 主要な納品物 | 目標タイムライン |
|---|---|---|
| 1. レイアウト設計 | 3D CADフロアプラン、ユーティリティマッピング、ワークフロー最適化 | 1〜2週間 |
| 2. 設置 | リギング、機械組立、空気圧統合 | 3〜5日 |
| 3. 始動調整 | ドライラン、高圧リークテスト、金型校正 | 2〜3日 |
| 4. スタッフ研修 | 安全プロトコル、パラメータ調整、メンテナンスルーチン | 2日 |
| 5. サポート | 24時間365日のリモート診断と優先スペアパーツの発送 | 継続中 |

自動ブロー成形機卸売に関するFAQ
卸売の全自動ラインは、どのくらいの生産能力を目指すべきですか?
一致 キャビティ ボトル高さとネック仕上げに合わせる:4キャビティレイアウトは通常、6,000〜8,000を達成します BPH 200〜750 ml SKUで;6キャビティおよび8キャビティ構成は9,000〜16,000に達します BPH ドライサイクル冷却により、肉厚が±0.05 mm以内に保たれます。定格を確認するために、RFQでターゲットボトルの図面を共有してください 生産能力 契約最低数量に対して.
半自動 vs 全自動ブロー成形機 — いつアップグレードすべきか?
半自動 ラインは、パイロットラン、広口ジャー、および資本制約のあるスタートアップに適しています。; 完全自動 リニアストレッチブローは、約4,000以上の24時間年中無休の飲料および水プログラムに適しています BPH ボトルあたりの労働力がコストを支配する場所.
| 考慮事項 | 半自動ブロー成形機 | 全自動卸売ライン |
|---|---|---|
| オペレーター負荷 | 手動プリフォームロード · セルあたり1〜2名のオペレーター | サーボプリフォーム転送 · 1名のオペレーターが複数セルを監督 キャビティ |
| 標準BPH | 800 – 3,000 BPH | 6,000 – 16,000 BPH |
| 最適なフィット | 短距離 · 3–5リットルジャグ · 契約梱包 | 大量 PETボトル生産 · 販売代理店 バルク調達 |
| アップグレードトリガー | 労働コスト > 15%のボトル原価 | MOQコミットメント · 小売チェーン充填率 |
メーカーやサプライヤーはバルク調達をどのように行っていますか?
工場直送 自動ストレッチブロー成形機卸売業者 プログラムは単一ユニットから複数ライン工場までの階層価格を見積もります。標準の4キャビティおよび6キャビティ構成は出荷されます 45–60日; 複雑なカスタマイズシステムは運用されます 75–90日. · 検証済み メーカー そして サプライヤー 海上輸送前にFAT結果、ユーティリティマップ、スペアバルブBOMを文書化し、販売代理店をサポート バルク調達 マイルストーンL/CまたはT/T条件を伴います。.
二段階ストレッチブローは一段階射出ストレッチブロー成形と異なりますか?
二段階 注射伸長ブロー成形 — この卸売プラットフォームのアーキテクチャ — PETプリフォームを別々に成形し、その後再加熱して線形セルでストレッチブローします。ワンステップISBMは プリフォーム射出, 、ストレッチと射出を回転ディスク上で行い、プレミアムな化粧品や医薬品のネックの精度を実現します。二段階ストレッチブローは高容量の薄壁飲料において優れ、 プラスチック容器 確立されたプリフォーム供給を持つ場合に有利です。ISBMは、ホットトランスファーの透明性が外部委託のプリフォーム物流を上回る場合に勝ちます。.
商業調達&自動ストレッチブロー成形機の卸売
商業B2B調達は、カスタム構成から保証された納期まで、段階的な価格設定と生産マイルストーンを調整します。.
卸売B2B調達構造
柔軟な段階的価格設定は、高出力のパッケージングライン、飲料工場、グローバルディストリビューターに対応します。.
| 調達レバー | 卸売プログラムのメリット |
|---|---|
| 工場直送価格 | 仲介手数料を排除し、資本設備のROIを最大化 |
| 段階的割引 | 大量調達 複数ユニットまたは全生産ラインの調達でボリューム割引を実現 |
| 柔軟な支払い条件 | マイルストーンL/CおよびT/T構造はディストリビューターのキャッシュフローを支援 |
最低注文数量(MOQ)およびカスタマイズ
| 設備タイプ | 基本MOQ | カスタマイズオプション利用可能 |
|---|---|---|
| 標準直線ブローモルダー | 1ユニット | 電圧アダプター、カスタムプリフォームレールサイズ、安全エンクロージャ |
| 高速多腔ライン | 1ユニット | 統合空気圧縮機、カスタムピッチ、rPET専用加熱 |
| ターンキー工場ソリューション | 1システム | 完全カスタマイズされたレイアウト設計、統合されたダウンストリーム包装 |
グローバル物流とリードタイム
工業用プラスチック容器製造機械は精密な物流を必要とします — 輸送は機械が安全かつ予定通りに到着するよう管理されます。.
- 標準リードタイム: 標準の4腔および6腔構成は 45日から60日です. 複雑で完全にカスタマイズされた多腔システムは 75日から90日.
- 保護梱包: すべての機械は、海上輸送中の錆や湿気のリスクを排除するために、耐荷重の真空シール木箱に梱包されています。.
- 港到着配送: ロサンゼルス、ヒューストン、ニューヨーク、サバンナなどの主要な港への直接輸送を提供し、完全なDDPまたはCIF条件を適用します。.
見積依頼(RFQ)プロトコル
として、 自動ストレッチブロー成形機卸売業者 およびストレッチブロー装置のサプライヤー、BlowPackerは 24時間以内にラインアイテムの卸売見積もりを返します RFQに含まれる場合:
- ボトル仕様: ターゲット容器容量(例:500ml、1L)、ネック仕上げサイズ、正確な図面またはサンプル。.
- 出力要件: 理想的なキャビティレイアウトを決定するためのターゲットボトル毎時(BPH)。.
- 材料タイプ: 標準のバージンPET、rPET、またはPPボトル。.
- 施設の電力: 現地工場の電圧(通常は480V/3相/60Hz、日本の製造施設向け)。.
見積もりを依頼 上記の4つのRFQ項目とともに、キャビティレイアウト、定格BPH、工場直販価格を受け取り、自動ストレッチブロー成形機の卸売プログラムにご利用ください。.